Pišite nam
Kako rešiti problem okvare penjenja okvirja vrat WPC?
Kako rešiti problem okvare penjenja okvirja vrat WPC?
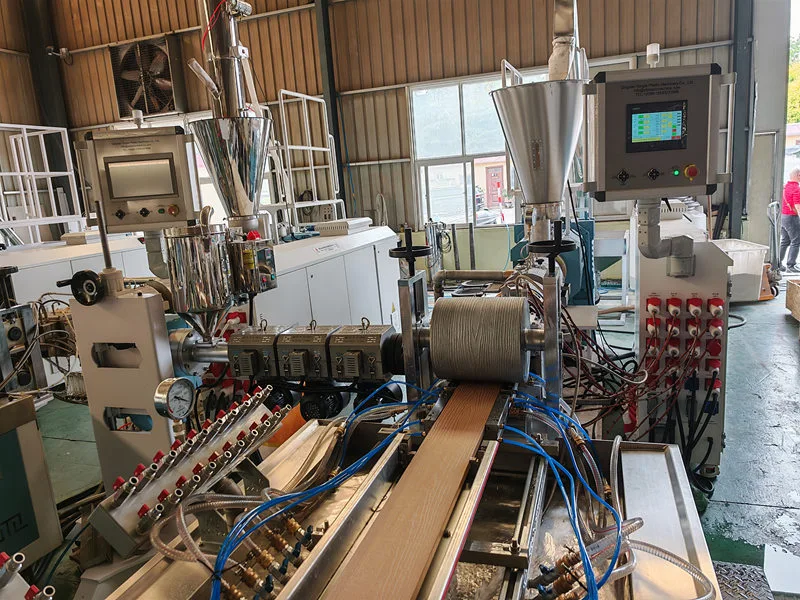
Pri izdelavi leseno-plastičnih podbojev se veliko tovarn srečuje s problemom prevelike gostote podbojev; tudi če je uporabljena ustrezna količina sredstva za penjenje, se izdelek ne speni ali razširi pravilno.
Ta težava lahko neposredno privede do povečanja stroškov izdelka, podstandardnih mehanskih lastnosti ali neizpolnjevanja zahtev glede dostave. Posledično lahko veliko proizvodnega osebja na slepo prilagodi procesne parametre, ne da bi sploh ugotovilo glavni vzrok. Spodaj bomo predstavili celovit pristop k odpravljanju težav v naraščajočem vrstnem redu glede na kompleksnost, da vam bomo pomagali hitro ugotoviti vir težave. Začnimo z najpreprostejšim vidikom, ki ga je treba raziskati – namreč s fazo surovin in formulacije – saj je to pogosto najpogostejši vir takih težav.
Fenomen prednostne presoje:
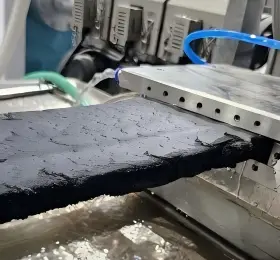
① Oblikovani del sploh ne kaže ekspanzije → Nezadostna razgradnja sredstva za penjenje / Nizka temperatura / Nezadostna trdnost taline
② V glavi stroja je že prišlo do notranjega penjenja; ob izmetu kalupa se material umakne in se ne peni → Predpenjenje (razbremenitev notranjega tlaka – najpogostejši vzrok)
I. Surovine in recept
1. Sistem za penjenje
· Nezadostno odmerjanje sredstva za penjenje AC ali odsotnost aktivatorja penjenja (npr. cinkov oksid); neustrezna aktivacija ali nepopolna razgradnja AC ne povzroči sproščanja plina. Prilagodite z dodajanjem 0,1–0,3 delov na aplikacijo; ne dodajte preveč naenkrat, da preprečite razpok mehurčkov ali medsebojno povezavo.
· Nezadostno sredstvo za penjenje (ojačevalec taline): Če je trdnost taline prenizka, plina ni mogoče učinkovito ujeti in neposredno uhaja, kar povzroči pomanjkanje ustreznega penjenja. Ustrezno povečajte količino sredstva za penjenje, da zagotovite, da lahko celična struktura prenese pritisk, ne da bi počila.
2. Neravnovesje mazanja (visokofrekvenčni vzrok)
✅ Prekomerno notranje drsenje (npr. zaradi stearinske kisline): če plastificiranje poteka prehitro, pride do penenja v stroju prezgodaj in pritisk se sprosti prezgodaj, kar preprečuje nadaljnje širjenje po izmetu kalupa; zmanjšajte notranje drsenje.
✅ Prekomerno zunanje drsenje (PE vosek/OPE vosek): viskoznost taline je prenizka, kar preprečuje učinkovito inkapsulacijo penečega plina; ustrezno zmanjšati zunanje drsenje.
✅ Nezadostno mazanje: Slaba plastifikacija, neustrezna razgradnja sredstva za penjenje, šibko penjenje
3. Prekomerna vsebnost polnila – ko so deleži lesnega prahu, kalcijevega karbonata ali recikliranega materiala previsoki, lahko trda polnila izpodrinejo smolo, kar povzroči slabo elastičnost taline in prepreči širjenje plina. Skupno vsebnost polnila je treba vzdrževati v ustreznem območju; vsebnost recikliranega materiala ne sme presegati 30 %. Vsebnost vlage v lesnem prahu mora biti ≤ 2 % – prekoračitev te meje lahko moti proces penjenja in povzroči napake v prazninah.
4. Nezadostna vsebnost stabilizatorja / slaba kakovost: lokalno pregrevanje ali prezgodnja razgradnja sredstva za penjenje, zaradi česar se po sprostitvi kalupa ne peni; izberite ustrezen stabilizacijski sistem kalcij-cink/svinčeva sol, da zagotovite dovolj široko okno toplotne stabilnosti.
II. Nastavitev parametrov procesa ekstrudiranja
1. Temperaturni profil (Ključ: Preprečite prezgodnje penjenje med fazo hranjenja; poravnajte stopnjo plastificiranja z oknom AC razgradnje)
Referenčni standardni obseg (PVC leseno-plastični vratni okvirji):
· Območje nalaganja: 140–155°C (nizka temperatura – preprečuje prezgodnje penjenje)
· Stopnja plastificiranja/kompresije: 165–175 °C (primarno območje razgradnje za AC)
· Merilno območje: 170–178°C
· Kombinirano jedro: rahlo znižana temperatura (160–165°C) – preprečuje notranje penjenje
· Matrica: nameščena nekoliko pod zadnjim delom cevi, da se prepreči prezgodnje penjenje v votlini kalupa.
Načelo odpravljanja napak:
· Nizka splošna temperatura → Nepopolna razgradnja sredstva za penjenje: Izvedite poskusno vožnjo s povišanjem temperature za +5°C med stopnjo plastificiranja.
· Visoka temperatura v mešalnem jedru/glavi puhala → Zgodnja razbremenitev notranjega tlaka in penjenje: Znižajte temperaturo na glavi puhala in mešalnem jedru.
2. Tlak, hitrost vrtenja, dovajanje, vleka
1. Nezadostni pritisk na glavo: Ko je tlak nezadosten, prepreči nastanek razlike v tlaku med sprednjo in zadnjo površino matrice, kar oteži nastajanje mehurčkov; razmislite o rahlem povečanju vrtilne hitrosti glavnega stroja ali povečanju hitrosti dovajanja, da zvišate tlak taline (izogibajte se nastavitvi previsokega, da preprečite strižno pregrevanje).
2. Previsoka hitrost stroja: Nenaden porast strižne toplote povzroči prezgodnje penjenje; Nizka hitrost stroja: Nezadostna plastifikacija povzroči šibko penjenje.
3. Prevelika hitrost raztezanja: Material se na silo raztegne, preden se popolnoma speni ob izstopu iz kalupa, kar povzroči sesedanje celične strukture → Ustrezno zmanjšajte hitrost raztezanja, da omogočite materialu dovolj časa za prosto penjenje.
4. Izpušni vakuum: Če je vakuum previsok, bo neposredno odstranil peneči se plin in preprečil pravilno penjenje; ustrezno zmanjšajte raven izpušnega vakuuma, medtem ko očistite morebitne nakopičene materiale ali blokade na izpušni odprtini.
III. Sistem kalupov in oblikovanja
1. Če je zasnova pretočnega kanala matrice neustrezna ali je upor prenizek, notranjega tlaka matrice ni mogoče vzpostaviti; v takšnih primerih preverite razmik med robom matrice in dušilna rebra ter ustrezno povečajte notranji upor matrice, da vzpostavite stabilen talilni tlak.
2. Razdalja med matrico in matrico za oblikovanje je prekratka: material vstopi v fazo oblikovanja in ohlajanja, preden se popolnoma speni, s čimer se zavira penjenje – zato zmerno povečajte prosti odsek penjenja.
3. Prevelik strditveni vakuum ali previsoka temperatura hladilne vode: Hitro ohlajanje in zmrzovanje taline preprečuje rast por; zmanjšajte nastavljeni vakuum in ustrezno zvišajte temperaturo vode.
IV. Standardni postopek odpravljanja napak po korakih (prilagodite samo en parameter naenkrat, da olajšate lokalizacijo težave)
1. Opazovanje vzorčenja: Ugotovite, ali se materialni trak v trenutku, ko izstopi iz kalupa, razširi ali pa izstopi tog in nespremenjen.
2. Preverjanje surovin: vsebnost vlage v lesnem prahu, razmerje dodatkov v formulaciji in stopnja dodajanja recikliranega materiala
3. Natančna nastavitev temperature: dajte prednost prilagajanju temperatur plastifikacijskega dela in mešalnega jedra.
4. Fina nastavitev mazanja: zmanjšajte notranje drsno trenje, zmerno znižajte zunanje drsno trenje
5. Rahlo povečajte odmerek sredstva za penjenje; potem razmislite o manjšem dodatnem dodatku sredstva za penjenje + aktivatorja.
6. Uskladite glavno hitrost stroja, hitrost podajanja in hitrost vleke, da ohranite stabilen pritisk glave.
7. Prilagodite izpušni vakuum, vakuum za oblikovanje in razdaljo med odprtino kalupa in mizo za oblikovanje.
Povezane novice
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
- Stroj za izdelavo stebrov Yongte WPC s koekstruzijo je bil uspešno preizkušen
- Kako lahko odpadne plastične folije uporabimo za izdelavo izdelkov iz lesno-plastičnih kompozitov (WPC)?
- Nastavitev temperature ekstruzijskega stroja WPC
Pusti mi sporočilo
Kontaktiraj nas
Vas Yahui, zahodno od ceste Hongkong, mesto Jiaozhou, provinca Shandong, Kitajska
Avtorske pravice © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Vse pravice pridržane.