Kako zrahljati zataknjen vijak WPC vzporednega dvovijačnega ekstruderja?
Podrobni koraki in metode za odvijanje zagozdenega vijaka vzporednega dvojnega vijačnega ekstruderja WPC z ročnim vrtenjem sklopke.
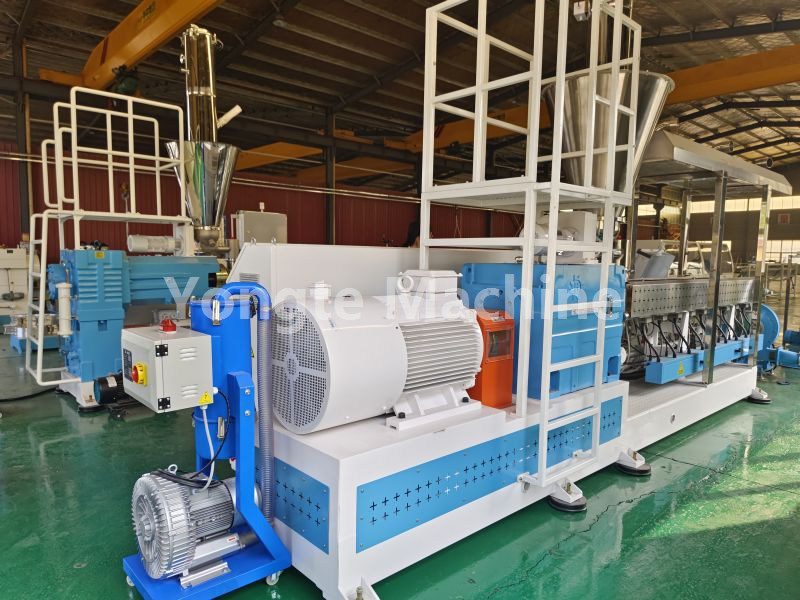
Varnostni predpogoj: Celoten stroj mora biti izklopljen in zaklenjen; nenaden zagon glavne enote za nasilno privijanje vijaka je strogo prepovedan. PE lesno-plastični material vsebuje lesni prah; po ohlajanju kaže material visoko trdoto in znatno vpenjalno silo na vijak. Skupna dolžina cevi je 3 metre; zato morata biti čas ogrevanja in izolacije daljši od tistega, ki je potreben za strojni sod kompaktnega tipa.
I. Priporočeni parametri temperature pečenja (priporočljivo za scenarije zagozdenja hladnega materiala)
PEWPC Normalna delovna temperatura: 170–190 °C; Nastavljena temperatura ogrevanja za peko: 205–215 °C
⚠ Najvišja temperatura ne sme preseči 220 °C za daljša obdobja; ko je lesni prah izpostavljen temperaturam nad 220 °C, je zelo nagnjen k koksanju in karbonizaciji, zaradi česar je nastale kepe veliko težje odstraniti.
Regulacija ogrevanja na podlagi 3-metrskega soda (običajno razdeljena na 5–6 con)
Cona 1 (Feeding Section): 210–215 °C [območje z visokim tveganjem za motenje; daj prednost ogrevanju]
Cona 2: 205210 °C
Cona 3: 205210 °C
Cona 4: 200–205°C
Cona 5 (prenos taline): 200–205 °C – cona šobe/prirobnice: 200–205 °C
Ne ogrevajte samo zadnjega dela! Velika večina težav s PE lesno-plastičnimi materiali se pojavi v prvem 12-metrskem delu cilindra.
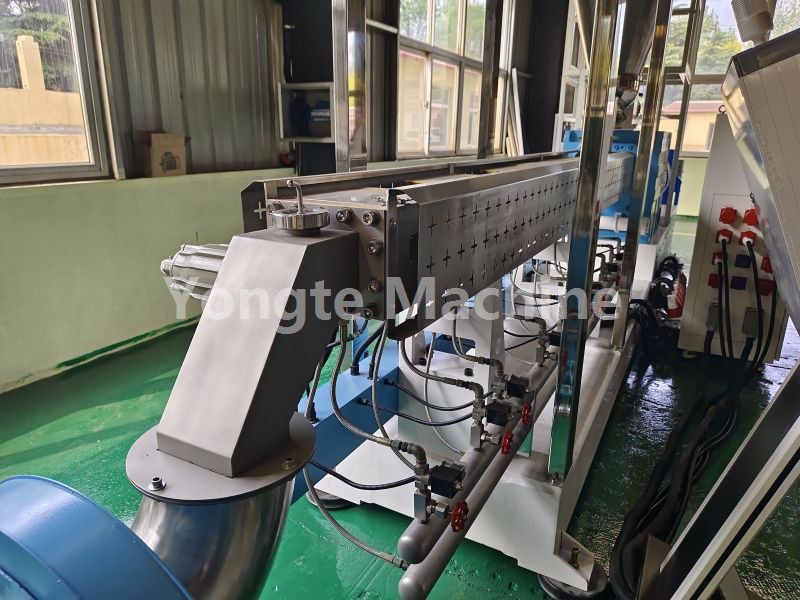
II. Toplotna izolacija in zaporedje vrtenja (posebno za 3-metrske cilindrične posode)
1. Ko temperatura doseže nastavljeno vrednost, jo vzdržujte vsaj 90 minut, preden nadaljujete;
2. Vsakih 2530 minut bo sistem doživel dogodek izklopa; ročno vključite sklopko volana (naprej/nazaj).
· Pustite rahlo vrtenje naprej in nazaj: Prekinite nadaljnje segrevanje! Temperature ne zvišujte več; večkrat obrnite vrtenje diska in vijaka;
· Mirujte: nadaljujte z izolacijo še 60 minut; skupni čas pečenja naj ne presega 3 ur.
Če se hrana po več kot 3 urah pečenja še vedno ne skuha, bo nadaljevanje segrevanja le zažgalo lesni prah; v tem primeru prenehajte s segrevanjem in se pripravite na razstavljanje stroja, da odstranite vijak.
Tehnika obračanja: vrtite boben naprej in nazaj pod majhnim kotom; izogibajte se uporabi sile v eno smer. Ko se material začne zrahljati, postopoma povečajte kot vrtenja, da zdrobite strjeni material.
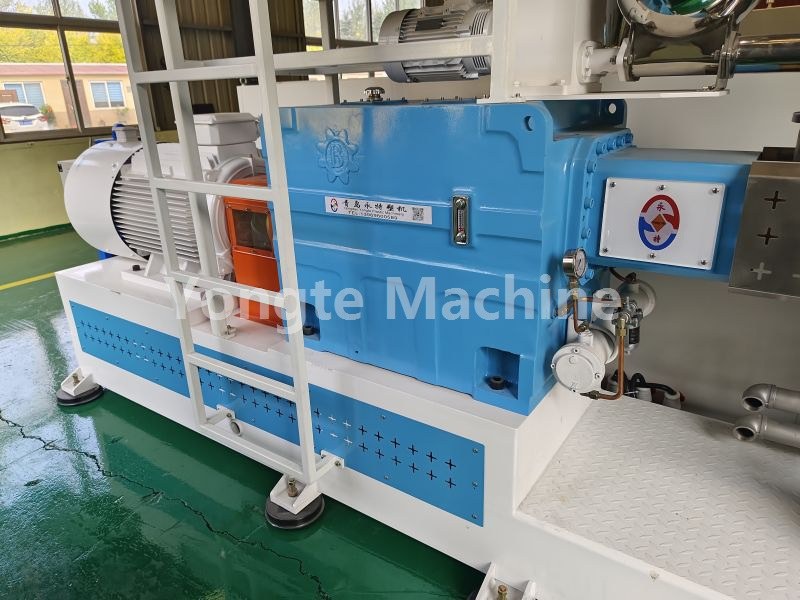
III. Naprava se po segrevanju zrahlja; Postopek za obnovitev naprave ob vklopu
1. Ko se motor gladko vrti brez upora, namestite pokrov sklopke;
2. impulz brez obremenitve pri nizki hitrosti 35 sekund; opazujte tok brez obremenitve glavne enote;
3. Ko se tok brez obremenitve vrne v normalno stanje, najprej dovedite čisti PE material; kompozitnega materiala les-plastika ne dovajajte neposredno v ekstruzijski sod – najprej odstranite stari material iz ekstruzijskega soda pri nizki hitrosti.
4. Ko je izpustni tok čist, brez trdih grudic ali črnih madežev, postopoma preklopite nazaj na dovajanje proizvodnega materiala PEWPC, medtem ko postopoma povečujete hitrost vrtenja in hitrost dovajanja.
IV. Postopek razstavljanja in čiščenja zaradi okvare ogrevanja
1. Segrejte na približno 200 °C; odstranite šobo in prehodno prirobnico, nato očistite sprednjo izpustno odprtino;
2. Uporabite podaljšano potisno palico na sprednjem koncu cevi, da potisnete strjeni material navzven vzdolž vijačne palice;
3. Če se naprava ne premakne, odstranite dva vijaka in očistite navojne utore strjenega hladilnega ostanka (kompozit PE-les-plastika) po delih;
4. Previdno preglejte razmik med obema vijakoma in preverite, ali so na notranji steni cevi tujki;
Če se točka zagozdenja kartice vedno pojavlja na istem mestu, je to zelo verjetno posledica železnih opilkov ali drugih tujkov; te je treba identificirati, sicer takoj znova zaženite napravo, da ponovno vstavite kartico.
Povezane novice
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
- Stroj za izdelavo stebrov Yongte WPC s koekstruzijo je bil uspešno preizkušen
- Kako lahko odpadne plastične folije uporabimo za izdelavo izdelkov iz lesno-plastičnih kompozitov (WPC)?
- Nastavitev temperature ekstruzijskega stroja WPC
Pusti mi sporočilo