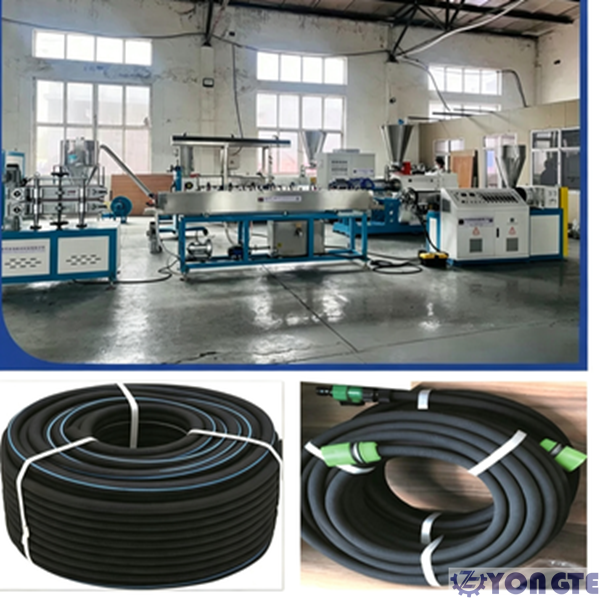
zakaj sta vakuumska posoda in razpršilna posoda bistvenega pomena pri ekstruzijski liniji PE cevi?
Zakaj sta v liniji za ekstrudiranje PE cevi bistvenega pomena vakuumski rezervoar za vodo in rezervoar za pršilno vodo?
Linija za iztiskanje PE cevi: vloge vakuumske posode za vodo in posode za škropilno vodo
Ko so PE cevi ekstrudirane iz matrice, obstajajo v visokotemperaturnem staljenem in zmehčanem stanju, brez fiksnega zunanjega premera in krožnosti; zato sta hitro oblikovanje in hlajenje bistvenega pomena, da preprečimo zrušitev, deformacijo ali odstopanje cevi od določenih dimenzijskih toleranc. Vakuumski rezervoar za vodo izvaja nastavitev premera in oblikovanje, medtem ko rezervoar za pršilno vodo nadaljuje proces hlajenja; oba sistema imata različni funkcionalni vlogi.

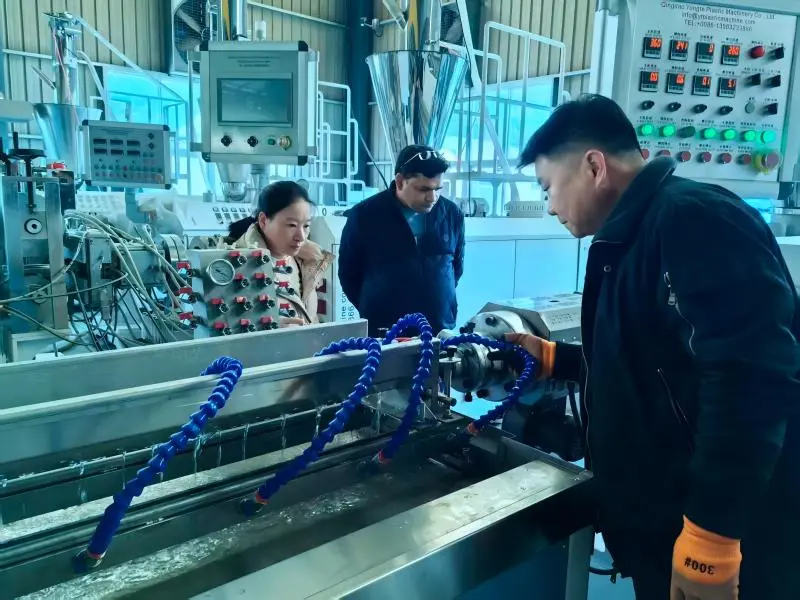
1. Vakuumski rezervoar za vodo (vakuumski rezervoar s konstantnim premerom, odsek za oblikovanje jedra)
Funkcija: "sesati" gibljivo PE cev, fiksirati njen zunanji premer in krožnost ter hkrati izvesti predhodno hlajenje. Načelo: Rezervoar za vodo je napolnjen z vodo in v rezervoarju se ustvari vakuum, kar povzroči podtlak v rezervoarju; zunanja stena cevi je nato tesno pritisnjena na notranjo steno tulca za prileganje premera z atmosferskim tlakom, ki prisilno razširi staljeno PE cev na njen standardni zunanji premer, kar zagotavlja, da cev ohrani svojo krožnost brez sploščenja.
· Takoj po izhodu iz rezalne glave je material cevi pri visoki temperaturi in ostane mehak; na tej stopnji se je treba izogibati nenadnemu izlivanju velike količine hladne vode, saj bi to povzročilo hitro ohlajanje površine, medtem ko notranjost ostane staljena, kar lahko povzroči visoke notranje napetosti, pokanje in deformacijo stene cevi.
· Temperatura vode v vakuumski komori se običajno vzdržuje med 30–50 °C; topla voda se uporablja za oblikovanje, postopoma odvaja toploto.
· Zaklepanje zunanjega premera z uporabo vakuumskega podtlaka je najbolj kritična postaja za zagotavljanje dimenzijskih toleranc materiala cevi in preprečevanje ovalnosti.
· Istočasno vodni film ovije cevovod, kar zagotavlja začetno hlajenje, ki spodbuja nastanek trdne kožne plasti na površini cevi; ta plast zagotavlja zadostno togost, da prepreči zrušitev cevi.
V odsotnosti vakuumske posode za vodo bo ekstrudirana PE cev postala mehka in povešena, imela bo neskladne zunanje premere in prekomerno ovalnost, zaradi česar bo nemogoče izpolnjevati dimenzije nacionalnega standarda.

2. Rezervoar za pršilno vodo (rezervoar za hladilno vodo, zadnji hladilni del)
Funkcija: Za doseganje globokega in trajnega hlajenja, s čimer se temperatura celotne cevi približa temperaturi okolja. Po vakuumskem oblikovanju se je zunanja stena cevi že strdila, vendar notranja temperatura stene cevi ostaja visoka, jedrna plast pa ostane mehka; posledično se bo cev še vedno deformirala pod mehanskimi obremenitvami. Pršilna komora uporablja visokotlačno vodno meglo za enakomerno pršenje zunanje stene cevi z vseh strani, pri čemer nenehno odvaja notranjo toploto stene cevi:
· Večstopenjsko consko škropljenje, z nižjo temperaturo vode (sobna temperatura);
· Enakomerno pršite z vseh strani, da preprečite upogibanje cevi zaradi enosmernega hlajenja;
· Postopoma znižajte celotno temperaturo materiala cevi, dokler se celotna stena cevi popolnoma ne strdi in cev vstopi v vlečni stroj;
· V primerjavi s potopnim hlajenjem je hlajenje s pršenjem manj nagnjeno k povzročanju lepljenja mehurčkov na stene cevi, zagotavlja bolj enakomerno hlajenje in povzroči manjše notranje napetosti v materialu cevi.
Če se uporablja samo vakuumska komora in ni prisotne pršilne komore, bo temperatura v območju jedra cevi visoka, zaradi česar se cev raztegne in deformira pod vlečnimi silami; po rezanju je nagnjen k odboju in upogibanju.

povzeti
Vakuumska posoda = predvsem za oblikovanje, z blagim hlajenjem: na cev se uporablja podtlak, da se zagotovi zunanji premer in okroglost;
Rezervoar za pršilno vodo = predvsem za hlajenje, s pomožno stabilizacijo: popolnoma ohladite in utrdite materiale cevi od zunanjosti do notranjosti, da preprečite poznejšo deformacijo.
Tako sta ta dva postopka zaporedna in funkcionalno komplementarna ključna koraka v procesu ekstrudiranja PE cevi; odsotnost enega ali drugega bi onemogočila proizvodnjo PE cevi, ki bi ustrezale zahtevani dimenzijski natančnosti in mehanskim specifikacijam. Posledično sta oba nepogrešljiva sestavna dela konfiguracije proizvodne linije.
Povezane novice
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
- Stroj za izdelavo stebrov Yongte WPC s koekstruzijo je bil uspešno preizkušen
- Kako lahko odpadne plastične folije uporabimo za izdelavo izdelkov iz lesno-plastičnih kompozitov (WPC)?
- Nastavitev temperature ekstruzijskega stroja WPC
Pusti mi sporočilo