Vzroki nenadnega zloma vijaka med delovanjem ekstruderja granulatorja WPC
Vzroki nenadnega zloma vijaka med delovanjem ekstruderja granulatorja WPC
Vzroki nenadnega zloma med delovanjem vzporednega dvovijačnega navojnega bloka (kompresijski blok/transportni blok)
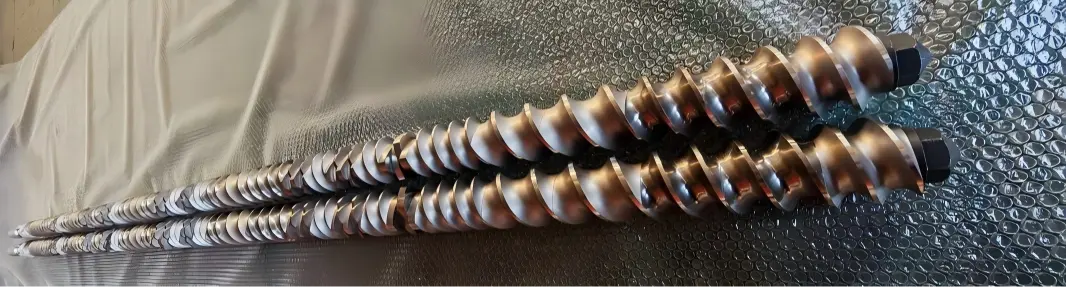
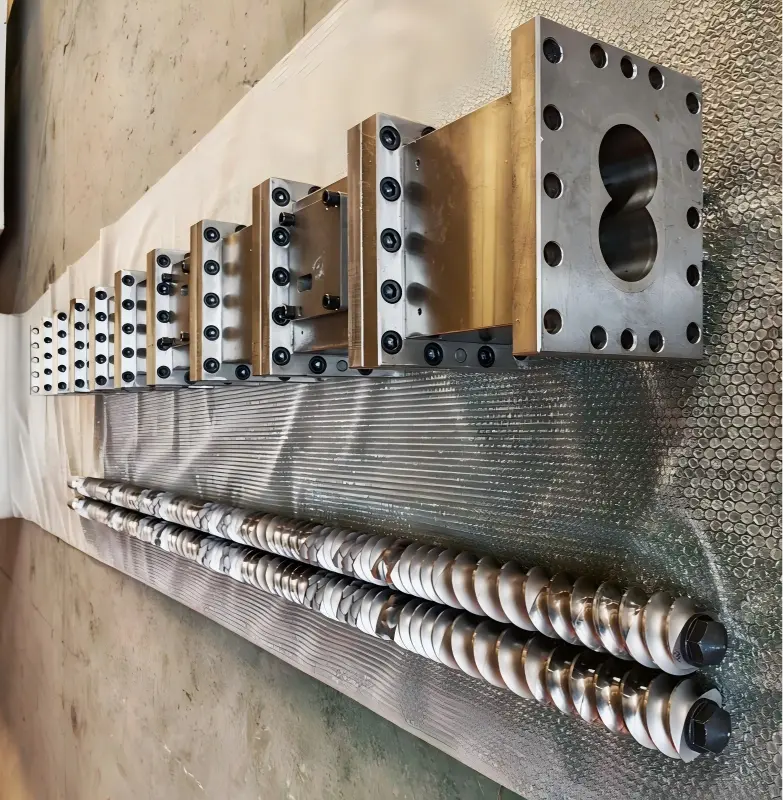
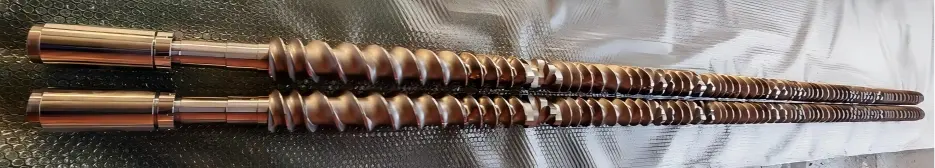
Ekstruder za granulacijo Yongte WPC je opremljen z vzporednim ekstruderjem z dvema polžema, v katerem so polži sestavljeni iz osrednje gredi in modularnih navojnih blokov. Izbrani materiali za navojne bloke so WR4 ali WR7, ki zagotavljajo odlično odpornost proti obrabi in koroziji; v skladu s tem imajo vijaki izjemno vzdržljivost v teh pogojih delovanja. Med proizvodnjo pa so navojni bloki nenehno izpostavljeni kombiniranim strižnim, kompresijskim in tornim obremenitvam. Če se v teh procesih pojavi kakršna koli nepravilnost, lahko povzroči nenaden zlom v navojnih blokih, kar neposredno povzroči zaustavitev proizvodne linije in povzroči znatne izgube zaradi izpada in stroške vzdrževanja za podjetje. Naslednji razdelki sistematično analizirajo možne vzroke nenadnih zlomov v navojnih blokih vzporednih dvovijačnih ekstrudorjev.
Zlom vzporednih navojnih komponent z dvojnim vijakom ekstruderja WPC granulatorja predstavlja način krhkega loma; redko ga povzroči en sam dejavnik, kot je trenutna preobremenitev, ampak je bolj posledica skupnih učinkov materialnih napak, koncentracije napetosti in delovnih udarnih obremenitev. Te vzroke je mogoče razvrstiti v štiri glavne kategorije: sam material, postopki obdelave in sestavljanja, pogoji izdelave in delovanja ter okvare opreme.
Razlike: Lom običajno vključuje razdrobljene kose s krhko površino zloma in brez pomembne plastične deformacije; obraba se kaže kot postopno redčenje; torzijska okvara je običajno posledica prekoračitve dovoljene meje navora za vijak.
1、Materiali in napake pri toplotni obdelavi
1. Toplotna obdelava ni uspela
Nitrirana plast je predebela, kar povzroča visoko krhkost; osnovni material ni dovolj kaljen, kar pušča preostale notranje napetosti; pri izpostavljenosti delovni toploti se te napetosti sprostijo, kar vodi do neposrednega zloma;
Razpoka pri kaljenju: mikrorazpoke so nastale med postopkom kaljenja surovcev; te razpoke med tovarniškim pregledom niso bile odkrite, vendar so se med delovanjem razširile, kar je povzročilo takojšen zlom.
2. Vključki surovine, poroznost ali votline: Notranji vključki ali votline zaradi krčenja v kovanih ali litih delih predstavljajo inherentne napake. V normalnih delovnih pogojih je napetost koncentrirana na teh okvarjenih mestih; vsako nihanje lahko povzroči, da te napake takoj počijo.
3. Napačna izbira materiala: z navadnim nitriranim jeklom je bila pomotoma uporabljena formulacija z visokim polnilom (steklena vlakna, kalcijev karbonat, saje); formulacija z visoko odpornostjo proti koroziji je bila nanesena na jeklo za vročo obdelavo brez molibdena, kar je povzročilo erozijo podlage in nastanek mikrorazpok.
Yongte WPC granulacijski ekstruder je opremljen z visokokakovostnim vijakom in cevjo, tako da se ne bo poškodoval zaradi materialov in napak pri toplotni obdelavi. naš vijačni material je WR4, WR4 je visoko zmogljiva zlitina, odporna proti obrabi, ki se večinoma uporablja v proizvodnji ključnih komponent industrijske opreme, zlasti v ekstrudorjih z dvema polžema, komponentah za mešanje in na drugih področjih. Poleg tega lahko WR4 dodatno okrepi površinske lastnosti s površinskim nitriranjem ali postopkom brizganja volframovega karbida, da se oblikuje plast, odporna proti obrabi, debeline 0,1~0,3 mm, s trdoto do HV1200~1500, ki je primerna za obdelavo surovin, ki vsebujejo polnila z visoko trdoto (kot sta kremenčev prah in kovinski prah).
2、Mehanska montaža in analiza strukturnih napetosti
1. Prekomerna aksialna prednapetost: blok z navojem je pritrjen z zaklepno matico; če je prednapetost nastavljena previsoko, je navojni blok izpostavljen stalnemu visokemu statičnemu tlaku; pri segrevanju se učinek toplotnega raztezanja nadgradi s tem pogojem, kar povzroči, da notranja tlačna napetost preseže mejo loma materiala.
Aksialna zračnost med dvojnima vijakoma je kritična: če je zračnost premajhna, se bosta vijaka razširila zaradi toplote, kar bo povzročilo stiskanje in zlom končnih ploskev navojnih blokov.
2. Koncentracija napetosti utora/notranje luknje: ostri vogali ali preveč majhni robovi utora moznika notranje luknje predstavljajo točke koncentracije napetosti; preveč tesno prileganje ključa lahko povzroči mikro razpoke na zarezi ključa, ki se nato še naprej širijo.
3. Navojna spojna površina je neravna ali vsebuje tujke; končna površina ima lahko robove, ostružke železa ali ostanke materiala; po montaži pride do lokalnega točkovnega stika na končni površini, kar povzroči lokaliziran visok pritisk med delovanjem, kar lahko povzroči razpoke na kontaktnih točkah.
4. Slaba poravnava vijakov (neokrožnost med obema vijakoma); obraba ohišja sklopke ali ležaja; preveliko odstopanje koaksialnosti med obema vzporednima vijakoma; navojni bloki so izpostavljeni periodični izmenični upogibni obremenitvi, kar povzroči zlom zaradi utrujenosti.
3、Vpliv delovnih pogojev procesa (trenutni zlom, ki sproži obremenitev)
1. Hladni zagon / Močan zagon zaradi zamašitve materiala: Ko se material v cevi ohladi in strdi, se vijak zažene na silo, kar ima za posledico trenutni navor, ki daleč presega nazivni navor; to ustvari ogromno udarno obremenitev, ki neposredno zlomi vijačni blok – najpogostejši scenarij nesreče na kraju samem.
2. Tujki, ki vstopajo v cev (npr. trdi kovinski predmeti); matice, tesnila, ostružki vijakov ali kovinsko orodje padejo v lijak in se zagozdijo med navojnim blokom in cevjo, kar povzroči prehoden tlačni udar.
3. Lokalno pregrevanje in nenadne spremembe toplotne obremenitve: lokalna temperatura močno naraste in nato hitro pade; to izmenično toplotno kroženje povzroči razpoke zaradi toplotnega udara; zlasti pri nitriranih komponentah je njihova odpornost na toplotni udar slaba.
4. Prekomerno polnjenje z materialom ali nenadne spremembe tlaka, močno povečanje podajalne hitrosti ali zamašena izpušna odprtina lahko povzročijo takojšen skok tlaka v glavi, zaradi česar je navojni blok izpostavljen znatnim obodnim in aksialnim silam.
4、kopičenje poškodb zaradi utrujenosti (že obstoječe skrite razpoke, nenaden pojav)
Komponenta z navojem je dalj časa izpostavljena izmeničnemu navoru in izmenični napetosti, zaradi česar se mikrorazpoke na njeni površini postopoma širijo; te poškodbe niso vidne s prostim očesom. Ko pa razpoke dosežejo kritično velikost, se nenadoma razširijo brez kakršnega koli predhodnega opozorila in dajejo videz "nenadoma odpovedi".
Hitra metoda pregleda na kraju samem (vizualni pregled površine loma)
· Površina loma kaže stare razpoke in lupinast vzorec: utrujenostni lom (posledica dolgotrajne izmenične obremenitve, ne trenutnega udarca).
· Ravni in svetli prerezi s krhkimi zrni: krhkost zaradi toplotne obdelave / razpoke v nitrirani plasti
· Površina loma kaže tlačno deformacijo in kovinske praske; zlom zaradi udarca tujega predmeta.
· Zlom nastane na mestu notranje luknje: koncentracija napetosti v utoru
Ustrezni preventivni ukrepi
1. Inšpekcija nabave materiala: izvedba neporušnega testiranja in testiranja trdote odkovkov; preverjanje poročil o kvalifikacijah materiala; nadzorujte globino plasti nitriranja za nitrirane komponente, da preprečite nastanek krhkih nitriranih plasti.
2. Montaža: strogo nadzorujte aksialno prednapetost in preverite koaksialnost vijaka; temeljito očistite končno površino in zaokrožite robove stopnic.
3. Postopek delovanja: Ne zaganjajte hladilnika na silo; zagotovite, da je blokirani material dovolj segret, da se stopi, preden zaženete pogon; namestite magnet lijaka za odstranjevanje železa.
4. Dnevni pregled: spremljajte navor in nihanja tlaka glavne enote; izvajajte redne preglede potisnih ležajev, da preprečite aksialni premik.
Povezane novice
- Koliko kalupov je potrebnih za en komplet okvirjev vrat?
- Integriran dovajalni sistem proti premostitvi za iztiskanje reciklirane plastike
- Proizvodna linija za mikroporozne pronicajoče cevi iz gumijaste pene Yongte je bila uspešno naročena za indijskega naročnika
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
Pusti mi sporočilo
novi izdelki




Novice Priporočila