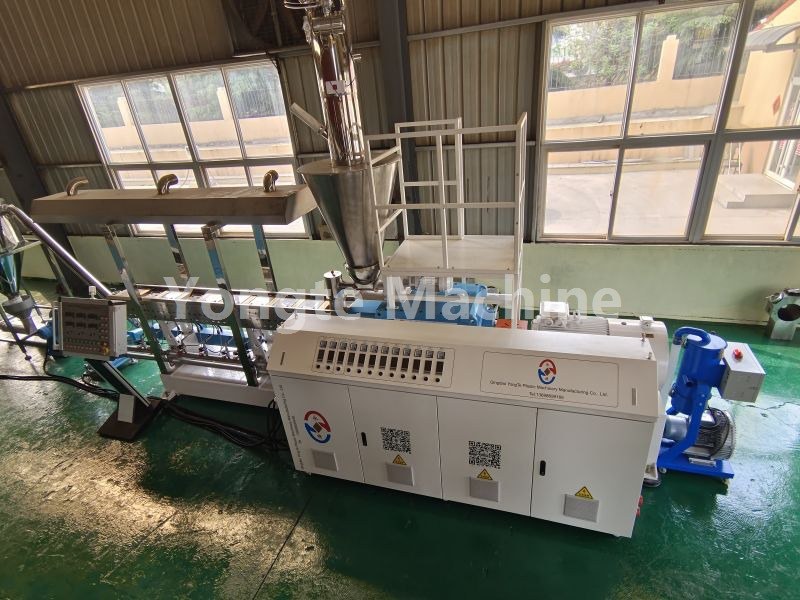
Razstavljanje in montaža vzporednega dvojnega vijaka za stroj za peletiranje WPC
SH75 Vzporedno Vodič za razstavljanje in sestavljanje z dvojnim vijakom
Če je med delovanjem stroja za peletiranje WPC potrebno vzdrževanje zaradi obrabe sklopa vijaka in cilindra, mora uporabnik te komponente razstaviti in ponovno sestaviti. Postopke demontaže in montaže modularnega ploščatega dvovijačnega stroja SH75 je treba izvajati v strogem skladu s predpisanimi operativnimi postopki; vse osebje, vključeno v te operacije, se mora vnaprej seznaniti s specifikacijami delovanja in sprejeti ustrezne zaščitne ukrepe, da prepreči varnostne nesreče ali poškodbe opreme, ki so posledica nepravilnega delovanja. Vodnik za razstavljanje in sestavljanje ploskega dvovijačnega stroja, ki ga je zagotovila inženirska ekipa Yongte, je namenjen izključno kot referenca za operaterje.
Velja za: vzporedni ekstruder z dvojnim polžem Yongte WPC Pelletizing SH75 – vzporedne komponente z dvojnim vijakom z navojem v slogu gradnikov (transportni bloki, gnetilni bloki, strižni bloki). Te komponente je treba upravljati v paru z levim in desnim vijakom, ki sta pravilno fazno nastavljena, da zagotovite pravilno fazno razmerje med obema vijakoma med sestavljanjem, s čimer preprečite motnje komponent ali nenormalno delovanje opreme, ki ga povzroči fazno odstopanje.
Preden začnete kakršno koli operacijo, je treba dosledno upoštevati postopek LOTO (Lockout/Tagout): odklopiti je treba vse vire napajanja in potrditi, da je oprema popolnoma izklopljena, da preprečite telesne poškodbe ali škodo na opremi zaradi nenamernega zagona.
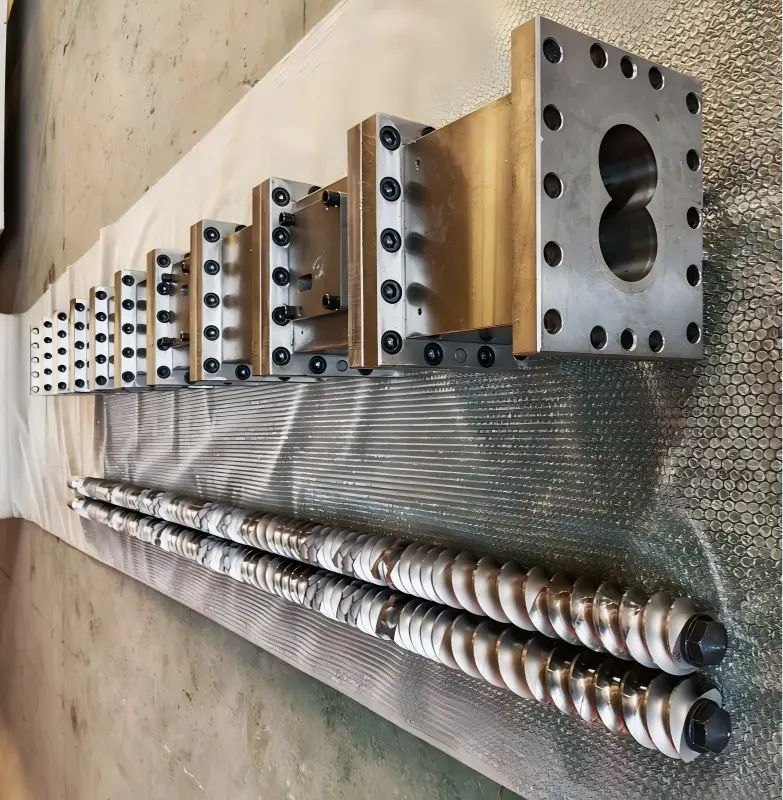
1, Priprava
1. Orodja in potrošni material
· Orodje za izvleko vijakov za posebne namene, hidravlična vlečna naprava/stiskalnica, bakrena palica, bakrena lopata, krtača iz bakrene žice, leseno kladivo (neposredno udarjanje z jeklenim kladivom po delovni površini navojnega bloka je prepovedano)
· Momentni ključ, imbus ključ, visokotemperaturna mast proti sprijemanju (molibden disulfidna visokotemperaturna mazalna mast), marker, visokotemperaturno odporne rokavice, čist leseni blok/gumijasta podloga
· Čistilo, stisnjen zrak, zaščitna očala
2. Predhodna zaustavitev (preden se vijak izvleče iz cevi)
1. Preden stroj zaustavite, ga temeljito očistite s čistilnim sredstvom in poskušajte iz rezervoarja izprazniti ves material.
2. Ohladite na varno temperaturo; odklopite napajanje, postavite opozorilni znak in zaklenite območje; izklopite ogrevalne, hranilne in vakuumske sisteme.
3. Odstranite matrico glave stroja, ploščo z več luknjami, grelno tuljavo, termočlen, vakuumsko pokrovno ploščo in dovodno odprtino.
4. Odvijte segmentirane vijake prirobnice na cevi vijaka; pripravite se na izvlečenje celotnega dvovijačnega sklopa.
2, Popoln odvzem vijaka (predproces)
1. Odklopite izhodno sklopko reduktorja; označite fazo levega in desnega vijaka ter utor (to je ključnega pomena, da preprečite, da bi napačna faza namestitve poškodovala komponente).
2. Delovanje / hidravlična napeljava: vodoravno sinhronizirajte odvzem dveh vijakov; poskrbite, da oba vijaka ostaneta vzporedno vpeta – ne vlecite ju na silo na eno stran.
3. Postavite ga na leseno kocko; vijak naj bo obešen tako, da ne pride v neposredni stik s tlemi, kar bi lahko poškodovalo profil navoja.
4. Očistite materiale, dokler so še vroči: z bakreno lopatko in bakreno krtačo odstranite karbide; če se material zagozdi med navojnim blokom in trnom, uporabite lokalno, enakomerno segrevanje, da zmehčate material pred razstavljanjem; Strogo je prepovedano izpostavljati komponento intenzivnemu lokalnemu segrevanju.
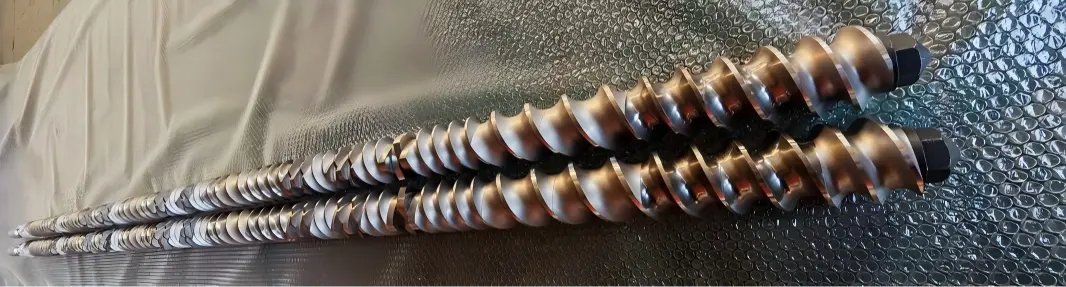
3, Postopek razstavljanja navojnega bloka (komponente) (razstavite zaporedno od glave stroja proti koncu reduktorja)
Zaporedje: Sprednja varovalna matica → Radialni pritrdilni obroč → Vsak komplet navojnih komponent
1. Popustite sprednjo zaklepno matico (običajno ima notranji navoj – ne obračajte smeri navoja); nato odstranite zaklepno matico, potisno podložko in pozicionirni obroč.
2. Odstranite bloke z navojem skupino za skupino, nato odstranite seznanjene komponente vijakov A/B z istega položaja; označite vsako skupino komponent z flomastrom – navedite številko položaja + stran (spredaj/zadaj) + usmeritev vijaka (levo/desno); posnemite fotografijo, da dokumentirate diagram zaporedja sestavljanja.
3. Navojni blok, zataknjen na trnu: uporabite hidravlično stiskalnico v kombinaciji s specializiranim orodjem za aksialno stiskanje s pomočjo bakrene palice; strogo je prepovedano udarjati po navojni površini pod kotom; prav tako je strogo prepovedano neposredno segrevati delovno površino komponente z oksiacetilenskim gorilnikom.
4. Po popolni demontaži: očistite utor jedrnega zatiča, zunanji premer jedrnega zatiča in notranji utor zatiča komponente; odstranite vse nakopičene ogljikove usedline ali strjen material; preglejte zobnik glede obrabe, razpok ali odkruškov.
5. Pregled sestavnega dela: preverite obrabo profilov navojev in vprijemnih površin ter morebitne luknjice ali razpoke; komponente s prekomerno obrabo je treba takoj odstraniti; brušenje ali popravilo je prepovedano; takšnih komponent ne smete ponovno naložiti v stroj.
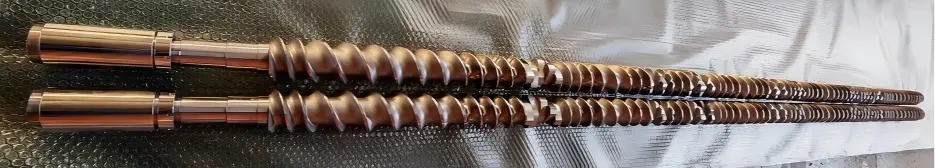
4, Sestav bloka z navojem (sestavite v obratni smeri glede na originalne risbe ali oznake, od konca menjalnika proti koncu glave stroja)
1. Očistite utor jedrnega trna in notranji utor komponente; nanesite tanko plast visokotemperaturne masti proti sprijemanju (ne nanašajte debele plasti, da preprečite kopičenje karboniziranega materiala med proizvodnjo).
2. Namestite navojne bloke zaporedno v skladu z vrstnim redom označevanja; namestite ju v parih, pri čemer pazite, da so faze vpetja vijakov A in B poravnane; zagotovite, da sta končni ploskvi sestavnega dela tesno stisnjeni drug proti drugemu brez zračnosti in da je zlepek popolnoma nameščen.
Transportni blok, gnetilni blok in strižni blok imajo določeno usmerjenost in ne smejo biti nameščeni v obratni smeri; smer vrtenja in kot gnetilnega bloka morata strogo ustrezati risbam postopka.
Pri vsakem nameščenem kompletu ročno privijte dva vijaka, da zagotovite gladko zapenjanje brez zatikanja ali strganja.
3. Zaporedoma namestite pozicionirni obroč in potisno podložko, nato privijte sprednjo blokirno matico.
4. Zategnite blokirno matico na predpisani navor (75 Nm; na splošno upoštevajte navor, ki ga priporoča proizvajalec; uporabite diagonalno predhodno zategovanje v 2–3 ločenih korakih – ne zategnite vsega naenkrat).
5. Ko je sestavljanje končano, ročno nastavite oba vijaka: zagotovite gladko, neprekinjeno vrtenje brez zatikanja ali neobičajnega trkanja; med obema vijakoma ne sme biti kovinskega trenja.
6. Preverjanje: Primerjajte z izvirnimi fotografijami sklopa, da preverite zaporedje komponent, orientacijo in količino.
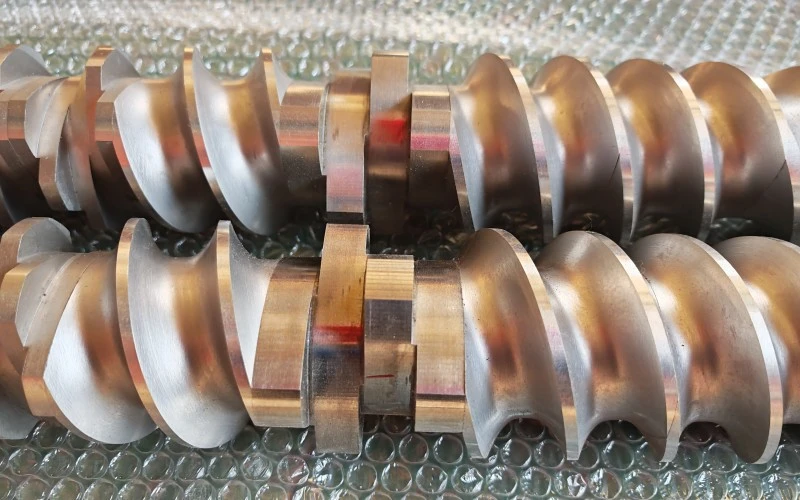
5, Ponovno sestavljanje cevi z vijaki
1. Temeljito očistite notranjost cevi; zagotovite, da je puša brez karboniziranega materiala in preglejte pušo glede obrabe.
2. Dva vijaka ostaneta zapletena s konstantno fazo; ko je cev vodoravno sinhronizirano potisnjena navznoter, se upor takoj zazna in stroja ne smete upravljati s pretirano silo.
3. Namestite zadnjo sklopko, jo poravnajte s predhodno označeno fazo zlepka ter pritrdite povezovalni tulec in pozicionirni zatič.
4. Ponovno namestite prirobnice cevi za vsak del in diagonalno privijte vijake prirobnice.
5. Obnovitvena grelna tuljava, termoelement, vakuumski priključek, napajalni del, glava stroja
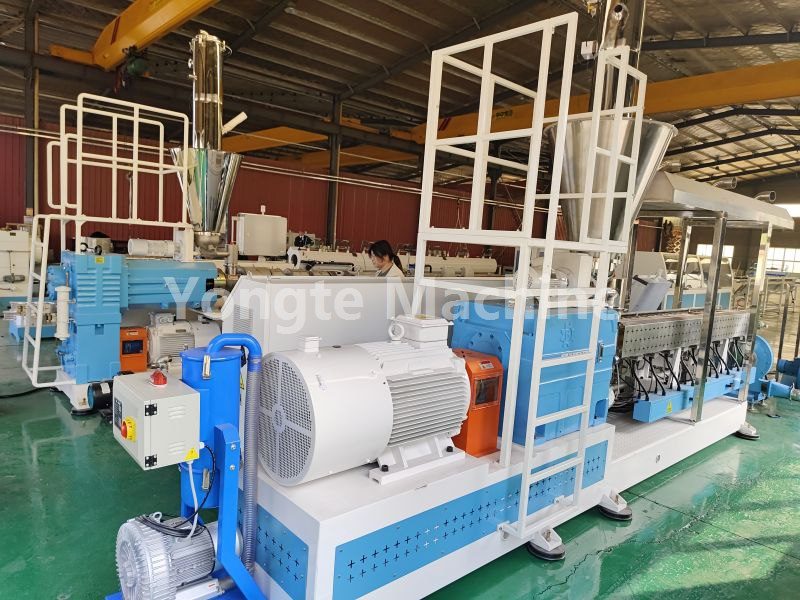
6, Preizkusni pregled
1. Ponovno vzpostavite vse napeljave, izklopite LOTO, ročno zavrtite gred pri nizki hitrosti za nekaj obratov in se prepričajte, da ni neobičajnih zvokov trenja.
2. Izvedite test teka brez obremenitve pri nizki hitrosti, spremljajte tok in vibracije; če ni odkritih nepravilnosti, zvišajte temperaturo; ko se temperatura dvigne, izvedite še en preizkus vrtljive plošče za ponovni pregled (ker se oprema lahko zagozdi zaradi toplotnega raztezanja).
3. Izvedite poskusno proizvodnjo z nizkim podajanjem; spremljajte nihanja navora in tlaka; potrdite, da ni nenormalnosti.
7. Ključna tveganja in kontraindikacije (75 dvojnih visokofrekvenčnih napak)
1. ❌ Z jeklenim kladivom je prepovedano udarjati po delovni površini navojnega bloka; to lahko povzroči okrušenje robov ali izgubo plasti zlitine, kar ima za posledico takojšen odpad.
2. ❌ Nepravilna fazna namestitev, ki vodi do prisilnega vrtenja motorja: Neposredno izklop vpenjalnega bloka ali praskanje puše cevi.
3. ❌ Če so na končni površini navojnega bloka pred montažo prisotne usedline ogljika ali železni opilki → to lahko povzroči poškodbe površine ali zlepitev komponente, zaradi česar komponente med naslednjim ciklom razstavljanja ni mogoče odstraniti.
4. ❌ Prevelik ali nezadosten navor zaklepne matice: Nezadosten navor lahko povzroči premikanje ali zlom komponent; prevelik navor lahko povzroči, da se matica med naslednjim postopkom razstavljanja zatakne.
5. ❌ Enostransko izvlečenje vijaka povzroči neporavnanost med obema vijakoma in trčenja komponent.
6. ✅ Fotografirajte in označite sestavne dele med razstavljanjem – to je še posebej pomembno za sestave, sestavljene iz več prepletenih blokov, saj je zelo enostavno napačno poravnati zaporedje ali kot samo na podlagi spomina.
Povezane novice
- Koliko kalupov je potrebnih za en komplet okvirjev vrat?
- Integriran dovajalni sistem proti premostitvi za iztiskanje reciklirane plastike
- Proizvodna linija za mikroporozne pronicajoče cevi iz gumijaste pene Yongte je bila uspešno naročena za indijskega naročnika
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
Pusti mi sporočilo
novi izdelki


Novice Priporočila