Ali bo obrat za proizvodnjo WPC povzročil onesnaženje okolja?
Poročilo o okoljski presoji proizvodnega obrata WPC
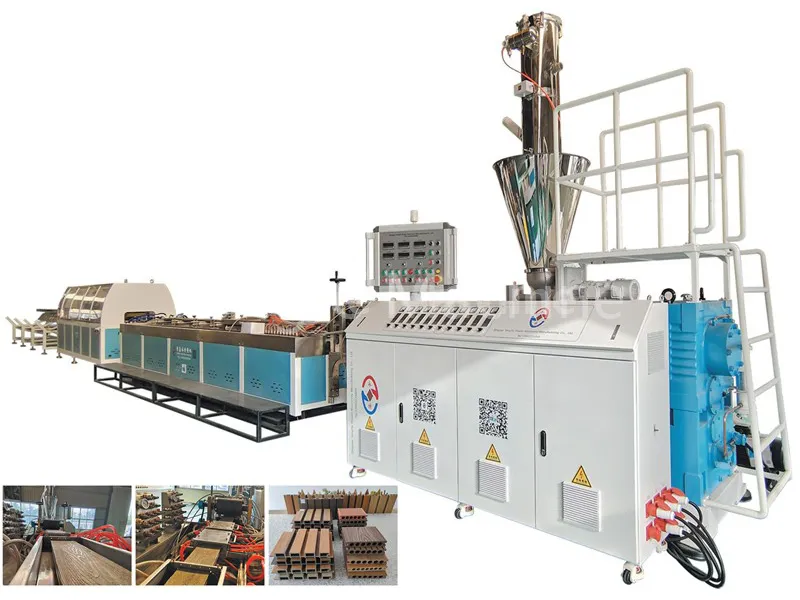
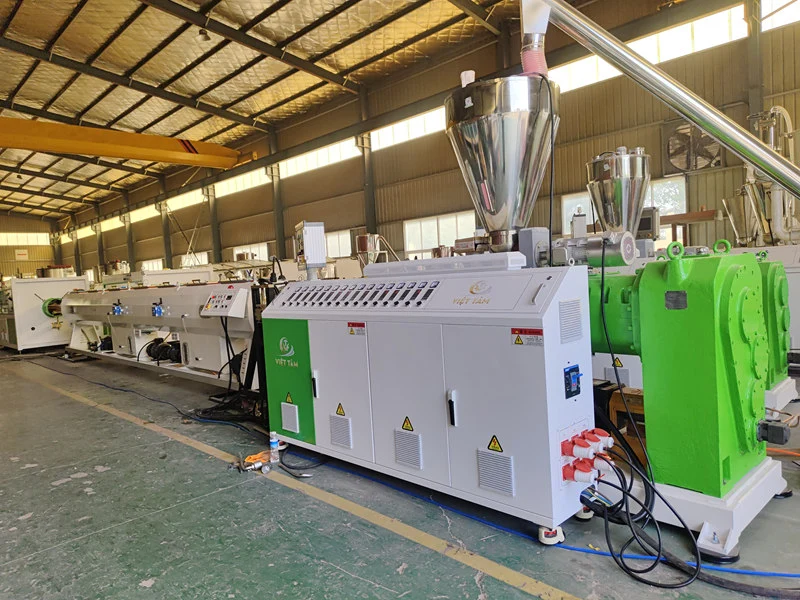
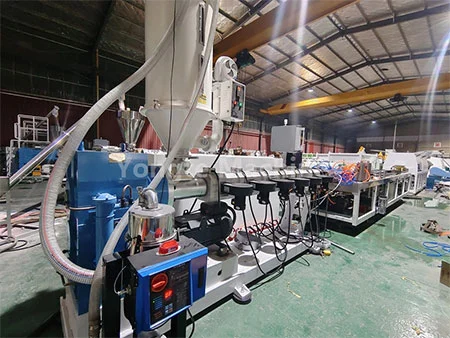
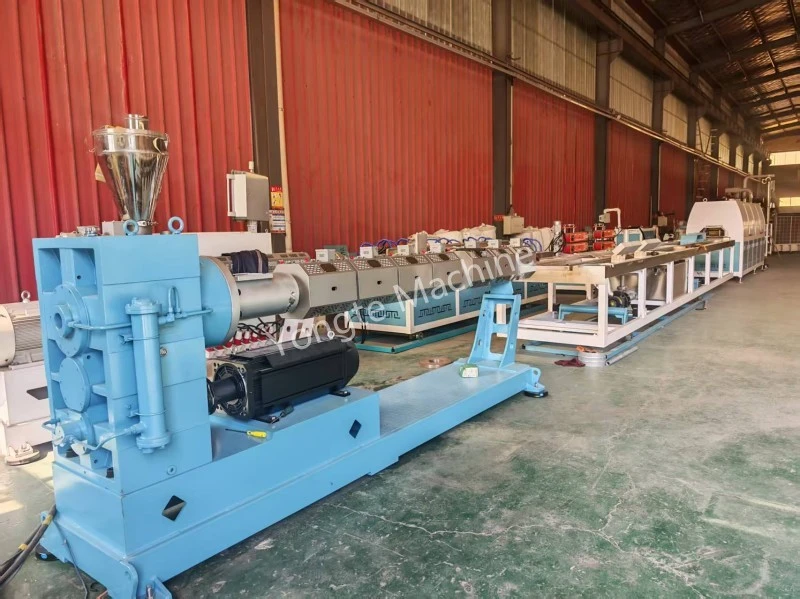
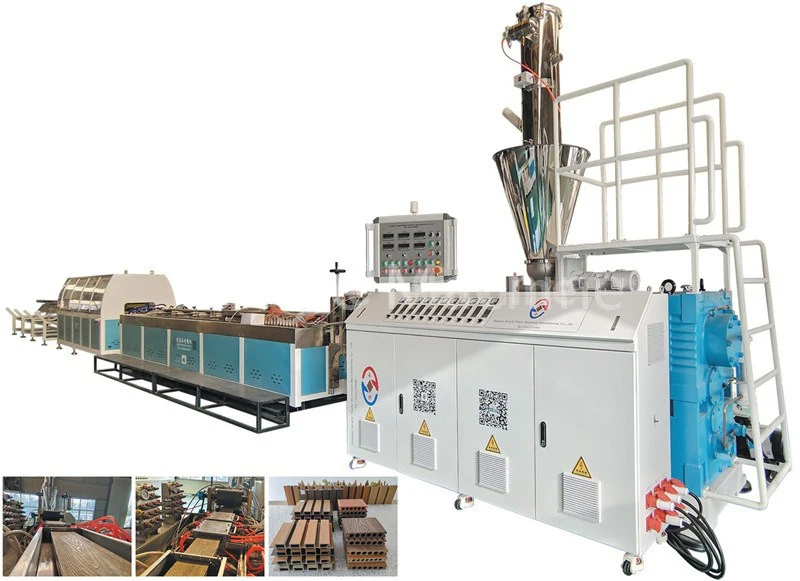
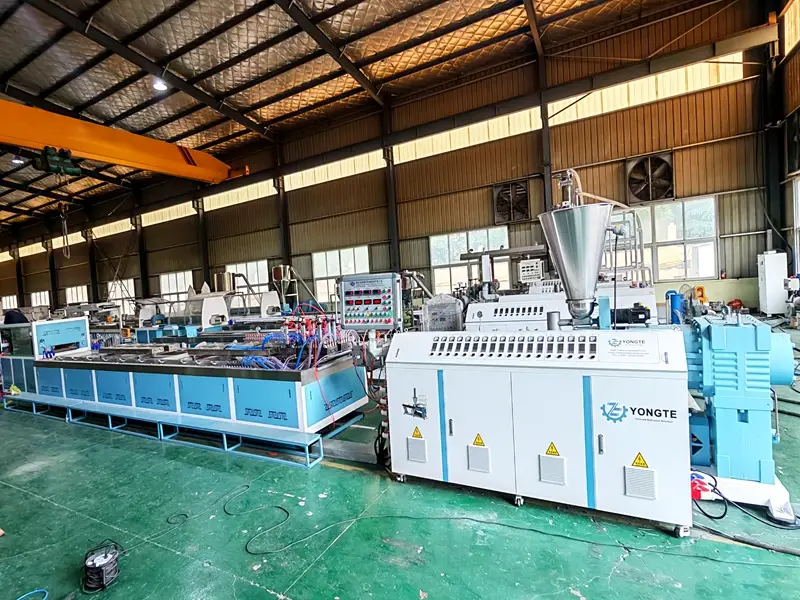
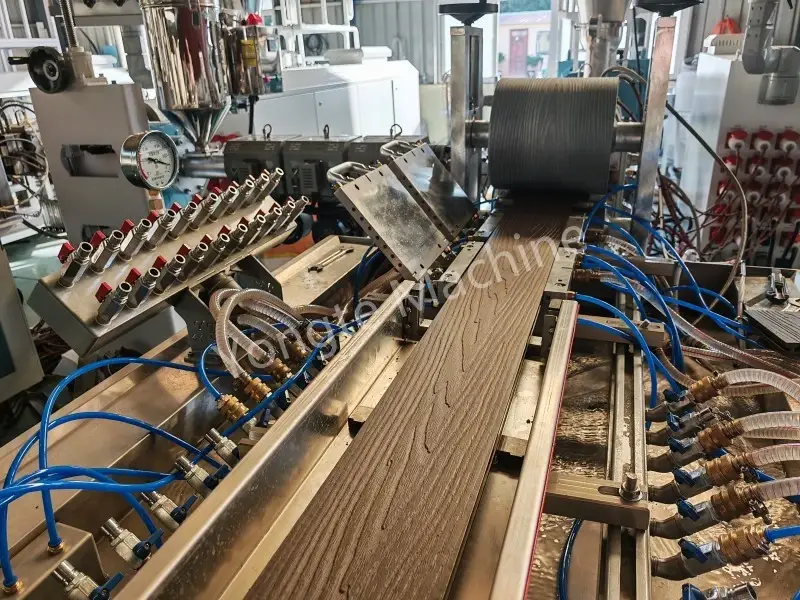
Proizvodni obrat Yongte WPC (proizvodna linija za kompozite iz lesne plastike) je specializiran komplet proizvodne opreme, namenjen predelavi odpadne plastike in odpadnih lesnih vlaken v lesno-plastične izdelke. Prilagoditi ga je mogoče tako, da izpolnjuje proizvodne zahteve lesno-plastičnih izdelkov v različnih proizvodnih zmogljivostih in specifikacijah izdelka ter zajema celoten potek obdelave – od predhodne obdelave odpadne plastike in odpadnega lesa do mešanja materiala in granulacije, ekstrudiranja in poliranja po obdelavi – s čimer proizvodnim podjetjem omogoči, da dosežejo ponovno uporabo odpadne plastike na podlagi virov. Ali ta projekt predstavlja tveganje za onesnaženje okolja? To vprašanje zahteva podrobno analizo na podlagi stopenj proizvodnje in emisij v projektu ter ustreznih ukrepov za preprečevanje in nadzor onesnaževanja. Z vidika proizvodnega procesa lahko vsaka stopnja – vključno s predobdelavo surovin, granulacijo in ekstrudiranjem – ustvarja odpadne pline, odpadno vodo, hrup in trdne odpadke v različni meri. Če razvijalec projekta namesti ustrezne naprave za nadzor onesnaževanja in izvaja standardizirane prakse upravljanja, se lahko vse vrste onesnaževal izpustijo v skladu z regulativnimi standardi in ne bo prišlo do pomembnih škodljivih vplivov na okoliško okolje. Nasprotno pa lahko projekt povzroči določene stopnje onesnaženosti atmosferskega, vodnega in zvočnega okolja, če se ne izvajajo učinkoviti ukrepi za preprečevanje onesnaževanja, ki vodijo do ubežnih emisij na različnih stopnjah.
1. Pregled projekta in rešitev izdelka
1.1 Vrste izdelkov in scenariji uporabe
Ta projekt vključuje proizvodnjo polietilensko-lesnih plastičnih kompozitov (PE-WPC), predvsem vključno z nizom serij izdelkov, kot so zunanje talne obloge, pokrajinske ograje, profili za sprehajalne poti, notranje stenske plošče in embalažne palete. Ti izdelki uporabljajo polietilen visoke gostote (HDPE) kot matriko, kmetijska in gozdarska rastlinska vlakna kot matriko polnila in vključujejo okolju prijazne funkcionalne dodatke za modifikacijo. Uvrščeni med izdelke zelenega gradbenega materiala, ki izkoriščajo celovito uporabo virov, se široko uporabljajo pri krajinskem vrtnarjenju, komunalnih inženirskih projektih, notranji dekoraciji stanovanj in logističnem pakiranju.
Projekt uporablja zrele proizvodne tehnologije z nadzorovanimi stopnjami onesnaževanja; njegov proizvodni proces ne vključuje nobenih kemičnih reakcij, sestavljen je izključno iz fizičnega mešanja, talilne ekstruzije in obdelave z oblikovanjem, zaradi česar ga uvrščajo med projekte lahke industrijske proizvodnje v kategoriji fizičnega oblikovanja.
1.2 Sestava in razmerje surovin
Surovine za ta izdelek sestavljajo tri komponente: HDPE (deviško + reciklirano), rastlinska vlakna in okolju prijazni funkcionalni dodatki. Vse surovine in pomožni materiali ne vsebujejo strupenih ali nevarnih snovi, vključno s formaldehidom, azbestom, težkimi kovinami in obstojnimi organskimi onesnaževalci. Sestava in delež (masni) teh surovin in pomožnih materialov sta naslednja:
|
Komponenta |
MixingRatioRange |
pojasni |
|
HDPE (deviški + reciklirani PE peleti) |
40 %~60 % |
surovina je sestavljena iz odpadnega HDPE (npr. plastičnih sodov, palet), ki je bil očiščen in odstranjen nečistoč; medicinska odpadna plastika in nevarna odpadna plastika sta prepovedani. |
|
Lesni prah / bambusov prah / rižev prah v prahu |
30 % ~ 50 % |
40-80 mesh, sušeno, vsebnost vlage ≤ 3%, kmetijski in gozdarski stranski proizvodi |
|
Dodatki |
2 % ~ 8 % |
Sredstvo za spajanje, PE vosek, stearinska kislina, antioksidant, UV stabilizator, barvilo, sredstvo proti plesni; brez težkih kovin, azbesta in formaldehida |
1.3 Zahteve za nadzor recikliranega materiala
Reciklirani HDPE peleti, uporabljeni v tem projektu, izvirajo izključno iz licenciranih podjetij, specializiranih za reciklirane materiale. Pred vnosom materiala se izvede strog protokol nadzora: preverjanje kvalifikacij dobavitelja in poročil o preskusih serije, ki mu sledi magnetna separacija za odstranitev železa, sejanje za odstranitev nečistoč in sekundarno pranje – kar zagotavlja popolno odstranitev peska, kovinskih nečistoč in ostankov onesnaževal. Podjetje vzdržuje celovite evidence, ki zajemajo nabavo, skladiščenje, uporabo in sledljivost recikliranih materialov, in hrani poročila o preskusih za vsako serijo surovin. Ta protokol preprečuje uporabo neskladne odpadne plastike v proizvodnji in s tem zmanjšuje tveganje vnosa onesnaževal pri viru.
2. Analiza poteka proizvodnega procesa in faz, ki povzročajo onesnaženje
2.1 Celoten potek proizvodnega procesa
Predobdelava surovin → Mešanje → Hitro toplotno mešanje → Peletizacija lesno-plastičnih kompozitov → Ekstrudiranje, taljenje in plastificiranje → Oblikovanje kalupov → Vakuumsko ciklično hlajenje → Vleka in ravnanje → Rezanje na fiksno dolžino → Brušenje in poliranje → Kontrola končnega izdelka → Skladiščenje končnega izdelka
Dodatna opomba: Vsi ostanki projektnega rezanja in neskladni končni izdelki so popolnoma zdrobljeni z opremo za drobljenje in nato reciklirani v procesu serij. Znotraj obrata se 100 % teh materialov ciklično ponovno uporabi, pri čemer se odpadni materiali ne odvajajo navzven, kar ima za posledico izjemno visoko stopnjo izkoriščenosti virov.
2.2 Opis postopka in analiza onesnaženosti za vsako stopnjo
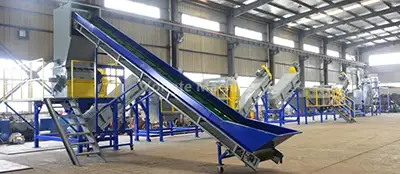
2.2.1 Postopek predobdelave surovin
Odpadni les se zdrobi in zmelje v vlaknast prah;
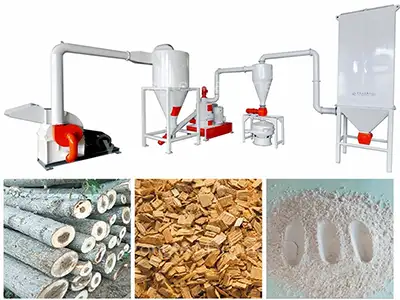
vsi reciklirani HDPE peleti so nabavljeni pri pooblaščenih podjetjih, ki imajo ustrezne kvalifikacije za delovanje obnovljivih virov. Onesnaževala, ki nastanejo med postopkom, vključujejo prah lesnega prahu (difuzno/nadzorovano), hrup delovanja opreme in majhno količino nečistoč iz trdnih odpadkov zaradi presejanja.
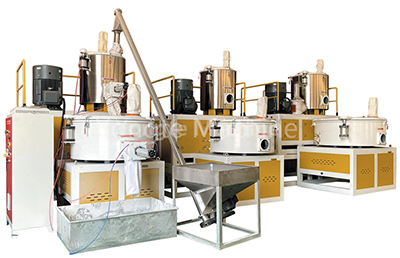
2.2.2 Postopek priprave in mešanja sestavin
Natančno razmerje surovin glede na formulacijo, ki ji sledijo operacije hranjenja in mešanja; visokohitrostno toplotno mešanje uporablja samotrenje za spodbujanje enakomernega mešanja dodatkov s surovinami. Onesnaževala, ki nastanejo med tem postopkom, vključujejo: sledove prahu med dovajanjem, sledove skupnih nemetanskih ogljikovodikov med mešanjem in hrup opreme.
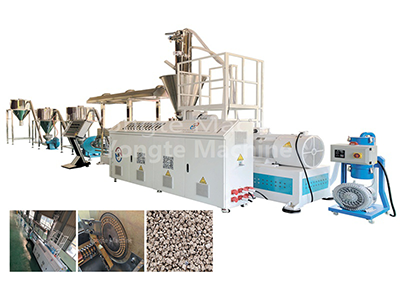
2.2.3 Granulacija kompozita les-plastika
Predhodno obdelana in enakomerno zmešana mešanica lesa in plastike se dovaja v granulator z dvojnim polžem, kjer je podvržena vrsti proizvodnih stopenj – segrevanje, taljenje, mešanje, ekstrudiranje, zračno hlajenje in drobljenje – za proizvodnjo enakomerno razpršenih specializiranih lesno-plastičnih peletov, s čimer se zagotovi kvalificirana surovina za naslednjo fazo ekstruzijskega oblikovanja. Pri tem procesu je temperatura nadzorovana pod temperaturo razgradnje polietilena; pride le do fizičnega taljenja in plastificiranja, brez kemičnih reakcij. Primarni viri emisij v tej fazi so: sledovi prahu iz dovajanja materiala, sledovi nemetanskih ogljikovodikov, ki nastanejo med fazo segrevanja in taljenja granulatorja, in mehanski hrup zaradi delovanja opreme. Celoten proces poteka v pogojih zaprtega sistema, pri čemer le majhne količine vodne pare uhajajo iz dovodnih in izpustnih vrat; namenski sistem za zbiranje plinov je nameščen za zajemanje in obdelavo te uhajajoče vodne pare.
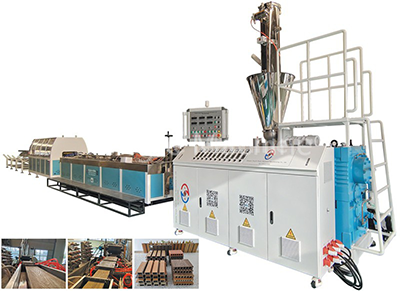
2.2.4 Postopek ekstrudiranja
Material mešanice se dovaja v ekstruder, kjer je podvržen nizkotemperaturnemu taljenju in plastifikaciji (pri 160–190 °C) brez reakcij pirolize. Nato se ekstrudira skozi po meri oblikovano matrico, ohladi in oblikuje preko sistema za kroženje vode, nato pa se podvrže vlečenju in rezanju, da se proizvedejo surovci profilov, ki izpolnjujejo določene kompozitne zahteve. Odpadni sekanci, ki nastanejo pri rezanju, se zbirajo z zaprtim vakuumskim sistemom in se lahko neposredno reciklirajo za proizvodnjo lesno-plastičnih izdelkov. Temperatura v tem procesu je nadzorovana pod temperaturo razgradnje polietilena; tako pride le do fizikalnega taljenja in plastificiranja, brez kemičnih reakcij. Posledično so edini viri emisij: količine skupnih nemetanskih ogljikovodikov v sledovih, ki nastanejo pri toplotnem sproščanju aditivov med fazo taljenja pri ekstruziji; zanemarljiv izpust odpadne vode iz obtočnega hladilnega sistema, omejen le na manjše izgube zaradi izhlapevanja; in mehanski hrup, ki ga povzroča delovanje opreme.
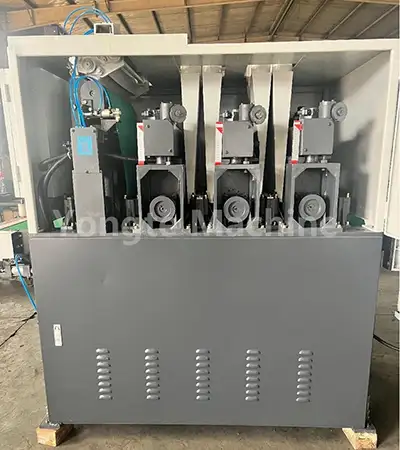
2.2.5 Postopek poliranja
Površine oblikovanih profilov so brušene in polirane za oplemenitenje videza izdelka; nastale brusne ostružke zbere zaprti sesalnik in jih je mogoče neposredno reciklirati za proizvodnjo lesno-plastičnih kompozitov. Onesnaževala, ki nastanejo med tem postopkom, vključujejo: majhno količino lesno-plastičnega kompozitnega prahu, hrup opreme in ostanke strojne obdelave (vsi so v celoti reciklirani in ponovno uporabljeni).
2.2.6 Pregled procesa pakiranja
Izvajajo se pregledi videza, dimenzij in delovanja končnih izdelkov; skladne izdelke zapakiramo in shranimo, neskladne pa enotno zdrobimo za ponovno uporabo. Ta proces ne ustvarja skoraj nobenih onesnaževal.
3. Povzetek celotnega procesa ustvarjanja onesnaževanja
3.1 Onesnaževala izpušnih plinov
G1: delci (prah), ki nastanejo med pripravo materiala, predobdelavo surovin in postopki mletja;
G2: skupni nemetanski ogljikovodiki (HOS), ki nastanejo v postopku ekstrudiranja;
G3: sledovi vodne pare in sledovi organskih odpadnih plinov med fazo predelave kompozita les-plastika.
3.2 Onesnaževala odpadnih voda
W1: Vakuumsko kroženje hladilne vode za oblikovanje ekstruzije (predvsem zaradi izgube zaradi izhlapevanja; le majhen del se občasno zamenja in izprazni);
W2: Odpadna voda za čiščenje tal v delavnicah;
W3: Gospodinjska odpadna voda zaposlenih. Industrijska odpadna voda ne vsebuje težkih kovin ali visokih koncentracij organskih onesnaževal, kakovost vode pa je enostavna.
3.3 Onesnaževalci hrupa
Predvsem je sestavljen iz mehanskega hrupa, ki ga povzroča delovanje opreme, kot so mlini za lesni prah, mešalniki z visoko hitrostjo, kompozitni granulatorji, ekstruderji, stroji za rezanje, brusilni stroji, drobilniki, ventilatorji in vodne črpalke.
3.4 trdni odpadki
Splošni trdni odpadki: nečistoče iz presejanja surovin, vreče za zbiranje odpadnega prahu;
Nevarni trdni odpadki: uporabljeno motorno olje, ki nastane pri vzdrževanju opreme, in uporabljeno aktivno oglje pri obdelavi odpadnih plinov;
Bivalni odpadki: vsakodnevni gospodinjski odpadki, ki jih povzročajo zaposleni;
Vsi proizvodni odpadki in neskladni izdelki se v celoti reciklirajo v obratu, nobeni trdni industrijski odpadki pa se ne odlagajo navzven.
4. Materialna bilanca in obračunavanje onesnaževal
4.1 Ključne točke materialne bilance
Celoten proizvodni proces tega projekta je sestavljen izključno iz fizične obdelave, pri čemer ni materialnih izgub ali odpadkov. Vložek surovine je enak izhodu končnega izdelka plus zanemarljiva izguba odpadnih plinov, plus izguba nečistoč iz trdnih odpadkov; vsi odrezki so 100-odstotno reciklirani, kar dosega celovito stopnjo izkoristka materiala ≥99 % in izkazuje visoko raven čiste proizvodne učinkovitosti.
4.2 Značilnosti nastajanja in emisije onesnaževal
1、Odpadni plin: viri emisij prahu so visoko koncentrirani; te je mogoče učinkovito obdelati z zaprtim zbiranjem v kombinaciji s vrečasto filtracijo. HOS nastajajo v nizkih koncentracijah, brez neprijetnega vonja ali strupenih/nevarnih emisij; po obdelavi z adsorpcijo z aktivnim ogljem ali katalitično oksidacijo jih je mogoče stabilno izprazniti v skladu z regulativnimi standardi.
2、Odpadna voda: proizvodna odpadna voda ima majhen pretok, preprosto sestavo in visoko stopnjo recikliranja; ni neprekinjenega odvajanja odpadne vode. Gospodinjska odplaka se pred priključitvijo na komunalno kanalizacijsko omrežje prečisti.
3、Hrup: viri hrupa so skoncentrirani v delavnici; po uporabi zvočne izolacije stavbe, zmanjšanju vibracij opreme in dušenju razdalje so ravni hrupa na mejah obrata v skladu z emisijskimi standardi.
4、Trdni odpadki: vsi trdni odpadki so razvrščeni in zbrani ter odstranjeni v skladu z regulativnimi standardi; za nevarne odpadke se vodi celovita evidenca in jih odstranjujejo pooblaščene osebe z licenco, ki zagotavljajo, da ni nevarnosti nepooblaščenega izpusta ali nepravilnega odlaganja trdnih odpadkov.
5. Sklepi in priporočila
5.1 Zaključki presoje vplivov na okolje
Ta projekt je v skladu z nacionalnimi industrijskimi politikami; njegova izbira lokacije je usklajena z regionalnim načrtovanjem; po izvajanju različnih ukrepov za preprečevanje in nadzor onesnaževanja, predlaganih v tem poročilu, bodo emisije vseh vrst onesnaževal dosledno ustrezale veljavnim standardom; okoljska tveganja ostajajo obvladljiva; in z vidika varstva okolja je projekt izvedljiv.
5.2 Priporočila
1. Nabava recikliranih PE surovin je strogo nadzorovana; poročila o preskusih surovin se stalno hranijo in uporaba neskladne odpadne plastike v obratu je strogo prepovedana.
2. Izboljšajte nepredušno tesnjenje ekstruzijskih in mešalnih delavnic, da zagotovite učinkovito zbiranje izpušnih plinov, in redno zamenjajte aktivno oglje.
3. izvajati redni okoljski monitoring in vzdrževati ažurne evidence varstva okolja;
4. Okoljske trditve in okoljske izjave o izdelku morajo biti skladne s poročili o preskusih tretjih oseb; napačne okoljske trditve so strogo prepovedane.
Povezane novice
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
- Stroj za izdelavo stebrov Yongte WPC s koekstruzijo je bil uspešno preizkušen
- Kako lahko odpadne plastične folije uporabimo za izdelavo izdelkov iz lesno-plastičnih kompozitov (WPC)?
- Nastavitev temperature ekstruzijskega stroja WPC
Pusti mi sporočilo