Nastavitev temperature ekstruzijskega stroja WPC
Temperaturna krivulja ekstrudiranja za PE lesno-plastični kompozit (HDPE + lesni prah)
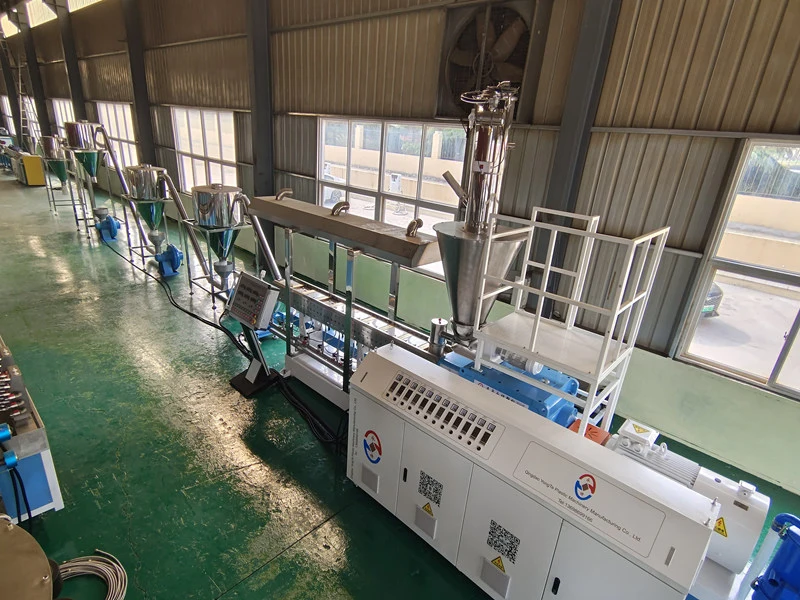
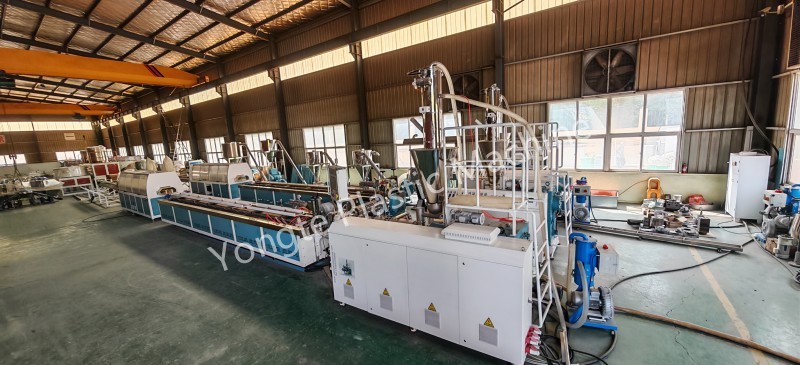
Veljavni scenariji: proizvodne linije za kompozite iz PE in lesnega prahu (ploščata granulacija z dvojnim polžem → konično ekstruzijsko oblikovanje z dvojnim polžem / enojnim polžem); pri plastičnih kompozitih PE-les so glavni problemi lokalizirano pregrevanje, vsebnost vlage in karbonizacija lesnega prahu; zato najvišja temperatura materiala po možnosti ne preseže 185 °C. V dvostopenjskem procesu vzporedna dvopolžna granulacijska stopnja zagotavlja temeljito mešanje, plastifikacijo in tvorbo enotnih granul iz HDPE in lesnega prahu; naknadno oblikovanje profila se nato izvede s koničnim dvopolžnim ali enopolžnim ekstruderjem. Ta pristop segmentirane obdelave omogoča neodvisen nadzor temperature v vsaki fazi, s čimer se zmanjša tveganje lokalnega pregrevanja. Plastični kompoziti PE-les so zelo občutljivi na pogoje obdelave; posebno pozornost je treba posvetiti previsokim lokaliziranim temperaturam v cevi ali matrici, preostali vlagi v surovinah in karbonizaciji lesnega prahu pod visokimi temperaturami. Takšne težave lahko povzročijo pooglene madeže na površini izdelka, razbarvanje ali celo poslabšanje mehanskih lastnosti. Posledično mora biti v dejanski proizvodnji temperatura materiala strogo nadzorovana, pri čemer najvišja temperatura po možnosti ne presega 185 °C.
I. Temperaturna krivulja ekstrudiranja PE-WPC (stopnja peletiranja + stopnja oblikovanja profila)
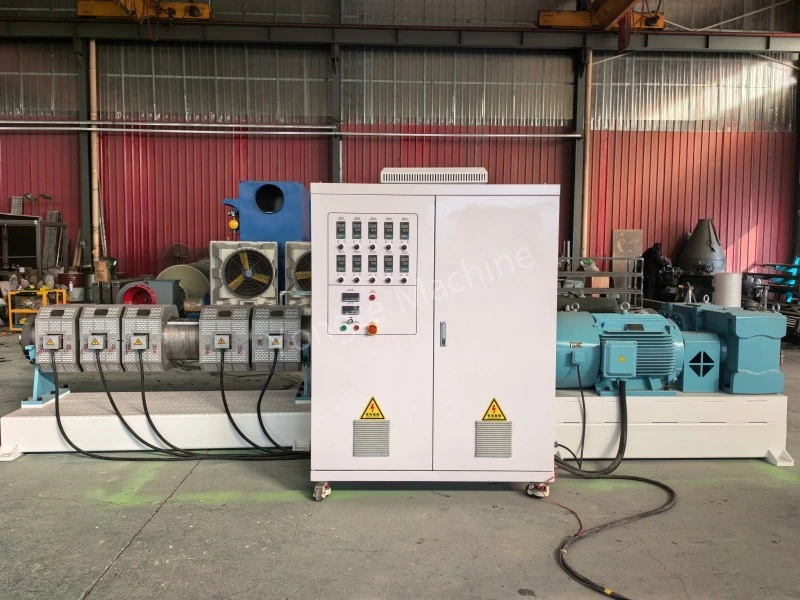
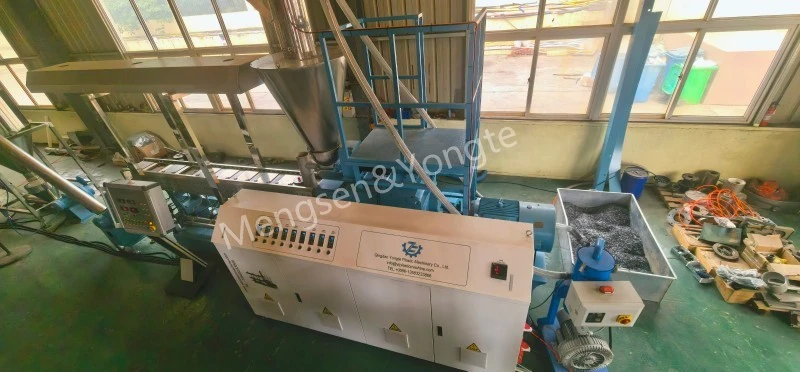
① Vzporedna dvojna granulacija (PE lesna granulacija, istosmerna vzporedna dvojna)
V dejanski proizvodnji je treba temperaturo natančno prilagoditi na podlagi parametrov surovine, kot so vsebnost lesnega prahu, velikost mrežnega očesa in indeks pretoka taline HDPE: višje kot je razmerje dodajanja lesnega prahu, večja je težava pri obdelavi, zaradi česar je potrebno natančnejše spremljanje temperaturne stabilnosti v fazi plastifikacije, da se prepreči lokalno kopičenje toplote; ko je velikost očesa lesnega prahu manjša, se specifična površina poveča, kar poveča verjetnost karbonizacije, kar zahteva ustrezno zmanjšanje temperaturnega območja v fazi homogenizacije. Poleg tega mora biti nadzor oskrbe z vodo v fazi ravne dvojne granulacije izveden od faze predobdelave surovin; pri vnosu lesnega prahu v rastlino je treba testirati njegovo vsebnost vlage, če le-ta presega 5 %, pa izvesti sušenje; v nasprotnem primeru lahko vlaga, ki vstopi v cev ekstruderja, pri visokih temperaturah ustvari parne mehurčke, kar bi lahko ogrozilo enakomernost granulacije in povzročilo napake v notranjih porah v končnih ekstrudiranih izdelkih med kasnejšim ekstrudijskim oblikovanjem.
Dolžina cilindra od dovodne odprtine do glave, na °C
|
sektor |
Cona 1 (dodatek) |
Cona 2 |
Cona 3 |
Cona 4-6 |
Cona 7-8 |
Cona 9 |
Umri glava |
|
nastavitev |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
glavne točke:
· Dovajalnega dela ne nastavite previsoko, da preprečite, da bi se lesni prah prezgodaj zmehčal in prijel na vijačno palico, kar bi lahko povzročilo premostitev ali zapletanje palice.
· Cone 3–5 predstavljajo primarni mešalni del, kjer se temperatura postopoma zvišuje;
· Rahlo spustite glavo šobe, da zmanjšate dvig temperature v strižnem območju taline;
· Temperatura taline ne sme dlje časa preseči 185 °C; v nasprotnem primeru se lesna vlakna hitro karbonizirajo, kar povzroči nastanek črnih lis in ostrega vonja po tobaku.
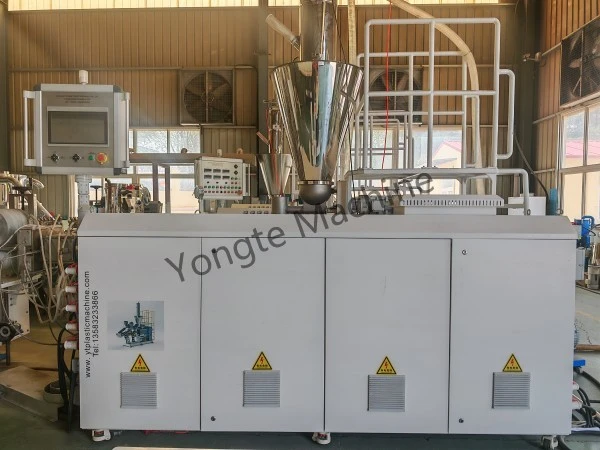
② Oblikovalni stroj (konični dvojni vijačni SJSZ ali enojni vijačni, za ekstrudiranje talnih oblog/profilov z uporabo lesno-plastičnih peletov)
Tabela temperaturnih parametrov koničnega dvovijačnega ekstruderja
|
vrsta parametra |
Nakladalni del (enota: °C) |
Kompresijsko območje (enota: °C) |
Izpušni del (enota: °C) |
Merilno območje (enota: °C) |
Temperatura glave (enota: °C) |
Temperatura kalupa (enota: °C) |
Izmerjena temperatura taline (enota: °C) |
|
Nastavite temperaturo |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabela temperaturnih parametrov za ekstruzijo z enim polžem (koekstrudirana površinska plast/preprost profil)
|
Parameter Kategorija |
Nakladalni del (enota: °C) |
Kompresijsko območje (enota: °C) |
Merilno območje (enota: °C) |
Temperatura glave (enota: °C) |
Temperatura kalupa (enota: °C) |
|
nastavljeno vrednost |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Načela delovanja pri temperaturi
1. Nastavitev temperature ni enaka dejanski temperaturi taline; za izvedbo dejanskih meritev temperature taline je nujno uporabiti sondo za taljenje. Zaradi proizvodnje toplote, ki jo povzroči striženje vijaka, izmerjena temperatura taline običajno presega nastavljeno temperaturo za 5–12 °C.
2. Temperatura v izpušnem delu ne sme biti previsoka. V tem območju se adsorbirana vodna para in hlapne snovi z nizko molekulsko maso v lesnem prahu sproščajo v velikih količinah; če je temperatura v tem območju previsoka, lahko plini ne bodo uspeli enakomerno uhajati iz staljenega materiala, kar lahko hitro povzroči penjenje taline in sproži toplotno razgradnjo površine lesnega prahu, kar povzroči karbonizacijo.
3. Temperatura kalupa mora biti nekoliko višja od temperature v dozirnem delu, da se zagotovi, da staljeni material ob vstopu v votlino kalupa ohrani zadostno pretočnost, s čimer se olajša gladko polnjenje in oblikovanje ter zmanjša nastanek luknjičastih napak na površini izdelka, ki jih povzroča nezadostna pretočnost; vendar pa temperatura kalupa ne sme biti previsoka, saj bi previsoka temperatura kalupa zmanjšala hitrost ohlajanja površinske plasti staljenega materiala, kar bi povzročilo adhezijo materiala na površino kalupa (sprijemanje kalupa) in potencialno povzročilo kopičenje materiala in ožige na območjih, kjer material ostane dlje časa.
Povezane novice
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
- Stroj za izdelavo stebrov Yongte WPC s koekstruzijo je bil uspešno preizkušen
- Kako lahko odpadne plastične folije uporabimo za izdelavo izdelkov iz lesno-plastičnih kompozitov (WPC)?
- Uporaba za vodoprepustne cevi iz penaste gume
Pusti mi sporočilo