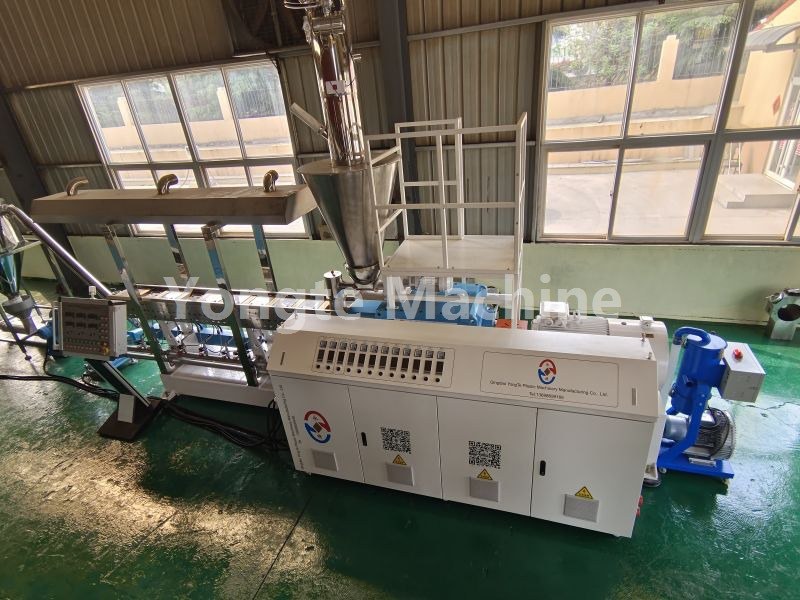
Kako rešiti težavo z neusklajenostjo letve vrat WPC?
Vzroki in rešitve za neusklajenost letve vrat WPC (ukrivljenost, asimetrija, odstopanje debeline, torzija)
Vrata WPC so izdelana s sestavljanjem PVC-ja in lesnega prahu, običajno imajo votlo strukturo, oblikovano v enem samem koraku iztiskanja. Več ojačitvenih reber je običajno nameščenih znotraj votle votline, da se poveča skupna trdnost profila. Deformacija teh reber ne vpliva samo na ravnost površine, ampak tudi oslabi strukturno podporo, kar lahko ovira pravilno vstavljanje jeklenih oblog med poznejšim sestavljanjem vratne plošče, kar neposredno vpliva na kakovost končnih vrat in zmogljivost namestitve. Na podlagi obsežnih proizvodnih izkušenj so inženirji Yongte natančno določili pogoste vzroke za deformacijo reber med iztiskanjem vrat WPC in razvili praktične rešitve. Ti tehnikom omogočajo hitro diagnosticiranje težav, prilagajanje parametrov in nastavitev opreme, znižanje stopnje napak in zagotavljanje dosledne kakovosti profila. Naslednji razdelek sistematično opisuje specifične manifestacije in zdravila za vsak vzrok, razvrščene po pomembnosti.
Popačenje v trakovih za ojačitev vrat iz WPC običajno vključuje notranja rebra, s pogostimi znaki, vključno s stranskimi premiki ali upogibanjem v obliki črke S, nedosledno debelino (variira med debelejšimi in tanjšimi odseki), splošnim zvijanjem in, v resnejših primerih, odstopom od zunanje stene, neporavnanostjo votline ali povratno deformacijo po ohladitvi.
Mehanizem jedra: neenakomerno iztiskanje iz glave stroja → asimetrična odpornost na oblikovanje → neenakomerno krčenje pri hlajenju → poševna porazdelitev vlečne sile.
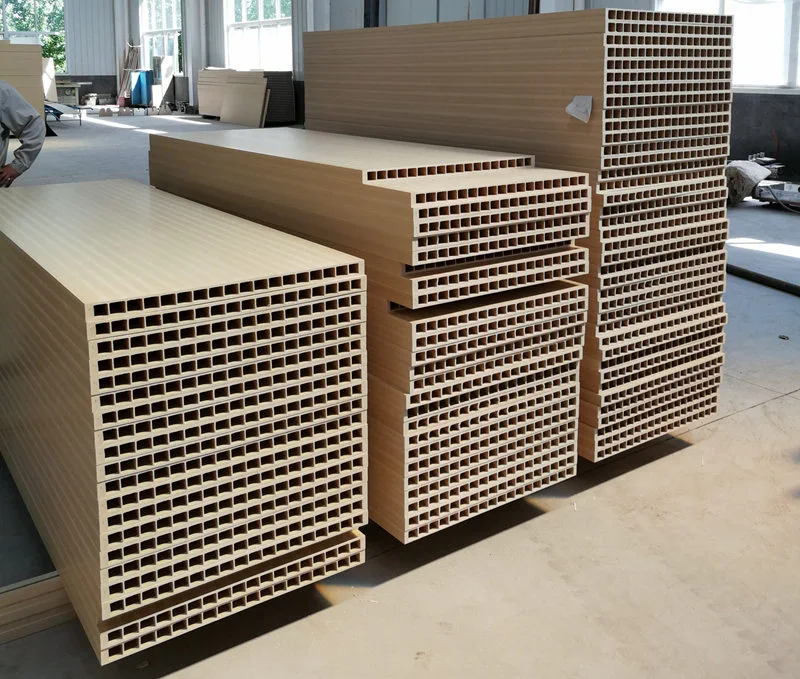
1、WPC vratna ekstruzijska glava in kalup (najpogostejši – prednostno odpravljanje težav)
Vzroki
1. Neuravnoteženi pretočni kanali kalupa: znatna razlika v uporu proti pretoku med rebrom in zunanjo steno; ozki ali dolgi dovodni kanali reber upočasnjujejo pretok materiala glede na zunanjo steno, zaradi česar se rebra raztezajo in upogibajo; alternativno pa lokalizirano kopičenje materiala v kanalih reber povzroča nihanje hitrosti pretoka.
2. Asimetrične vrzeli rebra matrice: večje reže na enem robu matrice in manjše na drugem ustvarjajo neenakomerno debelino (na eni strani debelejše, na drugi tanjše), kar vodi do inherentnega upogibanja pri iztiskanju.
3. Neenakomerna porazdelitev temperature matrice: Previsoke temperature v območju reber povečajo fluidnost taline, kar povzroči raztezanje in odstopanje; prenizke temperature povečajo elastičnost taline in notranjo napetost, kar povzroči odboj in popačenje po izmetu.
4. Kopičenje ogljika v glavi matrice: Koksirani lesni prah se oprime pretočnih kanalov ojačitve, kar povzroča lokalne blokade, nihanja pretoka in občasno neskladje reber.
5. Deformirane ali ohlapne ojačitvene palice (podporne palice za jedro matrice): Nepravilno poravnane palice za pozicioniranje jedra matrice premaknejo položaj za oblikovanje ojačitve izven središča, kar povzroči neposredno odstopanje reber med iztiskanjem.
Rešitve
1. Priprava matrice: polirajte pretočni kanal rebra, da uravnotežite stopnje praznjenja med zunanjo steno in rebrom; ustrezno razširite položaj rebra v kanalu, da zagotovite zadostno oskrbo z materialom, tako da je pretok rebra nekoliko enak ali počasnejši od pretoka zunanje stene, s čimer se izognete občutno hitrejšemu pretoku zunanje stene. Umerite reže odprtin matrice in enakomerno prilagodite ojačitveni rob; preglejte podporne palice jedra matrice, zaklenite in poravnajte njihovo koaksialnost ter zamenjajte morebitne deformirane palice.
2. Območni nadzor temperature: vzdržujte ojačitveno cono jedra kalupa pri nekoliko nižji temperaturi kot zunanja stena, da zmanjšate pretočnost taline in zmanjšate odboj; vzdržujte skupno temperaturo pod 185 °C (za kompozite PVC les-plastika), da preprečite karbonizacijo lesnega prahu. Redno razstavljajte kalup, da očistite nakopičen koks; med izpadom nanesite toplotno izolacijo, da preprečite karbonizacijo lesnega prahu in oprijem na stene.
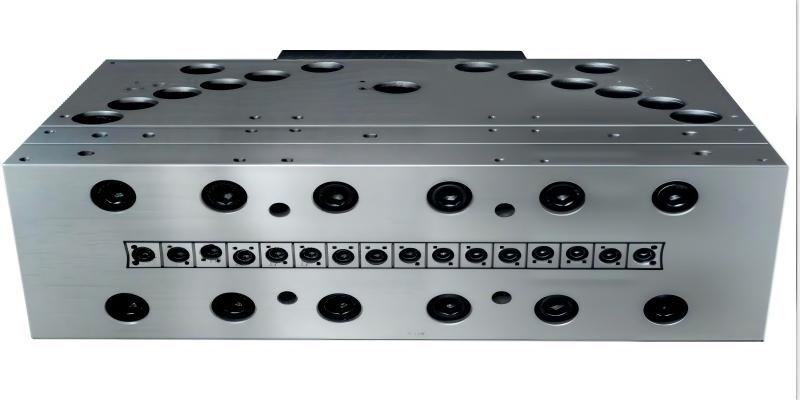
2、Sestava in dejavniki materiala
Vzroki
1. Neenakomerna porazdelitev velikosti delcev in visoka vsebnost vlage: segrevanje vlage ustvarja peno in notranje mehurčke, kar povzroča neskladno lokalno trdnost in neenakomerno krčenje pri hlajenju, kar vodi do upogibanja; pretirano grob lesni prah povzroča znatna nihanja v modulu elastičnosti staljenega materiala.
2. Neuravnoteženost mazanja: Prekomerno zunanje mazanje povzroči, da je površina taline preveč spolzka, kar povzroči slab stik med rebrom in oblikovalnim tulcem ter morebitno odstopanje; nezadostno zunanje mazanje poveča trenje, deformira rebro pod enostranskim vlečenjem z oblikovalnim tulcem; nezadostno notranje mazanje poveča elastičnost taline, kar povzroči odboj po izmetu kalupa.
3. Prekomerna vsebnost polnila iz kalcijevega karbonata: Zmanjša duktilnost taline in poslabša žilavost vratu, zaradi česar je material nagnjen k nateznim deformacijam.
Neenakomerno mešanje materiala in variacija šarže: povzroča občasne spremembe viskoznosti taline, spreminjanje debeline armaturne palice in nastanek S-upogiba.
Rešitve
1. Sušenje lesnega prahu: nadzorujte vsebnost vlage na <1 % in zagotovite enakomerno velikost delcev, da preprečite pretirano grobost.
2. Natančna nastavitev mazalnega sistema: Zmanjšajte čezmerno zunanje mazanje; zagotoviti zadostno notranje mazanje za izboljšanje homogenosti taline; naredite manjše nastavitve stabilizatorja, da zagotovite toplotno stabilnost.
3. Stabilen postopek mešanja: Ohranjajte konstantne visoke hitrosti mešanja in temperature izpusta hlajenja ter zagotovite dosleden čas mešanja na serijo.
3、Hladilni sistem za oblikovanje (stopnja oblikovanja je kritična za oblikovanje reber)
Vzrok
1. Asimetrija med levim in desnim rokavom za vakuumsko oblikovanje: čezmeren vakuum na eni strani potegne rebra k sebi, kar povzroči neporavnanost; visok vakuum neposredno deformira tankostenska rebra; nezadosten vakuum onemogoča pravilen oprijem na tulec, kar vodi do nestabilnosti položaja.
2. Neenakomerno hlajenje v vodnih kanalih kalupne votline: hitro hlajenje na notranji strani povzroči zgodnje strjevanje, medtem ko počasnejše hlajenje na zunanji strani nadaljuje krčenje, kar ustvarja razliko, ki ukrivi ojačitveno palico.
3. Obraba ali neporavnanost vstopnega vodila oblikovalnega tulca: vstavljanje izven sredine potisne rebra iz poravnave.
4. Notranja rebra oblikovalnega tulca ustrezajo robom in stopnicam kalupne votline, kar ima za posledico visoko enostransko odpornost proti trenju.
rešitev
1. Neodvisno prilagodite vakuum na obeh straneh, da zagotovite ravnovesje; izogibajte se samovoljnim povečanjem; ustrezno zmanjšati podtlak za območja s tankimi stenami.
2. Preverite, ali vodni tokokrogi puščajo ali so zamašeni; čiste zamaške; namestite dodatne hladilne linije v ustrezne votline za enakomerno hlajenje; spremljajte temperaturo vstopne in izstopne vode.
3. Prilagodite nastavitveno postajo, da zagotovite soosno poravnavo rezalne glave, nastavitvenega tulca in vlečnega mehanizma; brusite rezine na nastavitvenem tulcu; zamenjajte, če je močno obrabljen.
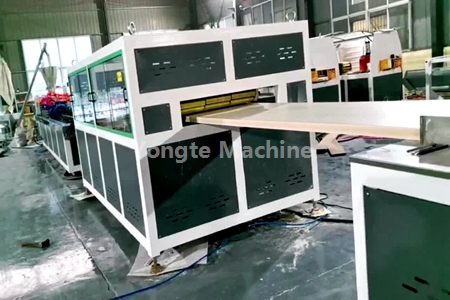
4、Postopek vleke in iztiskanja
Vzrok
1. Asinhroni vlek ali neenakomerna napetost jermena (diferencialna napetost med levo in desno stranjo); neuravnotežena navpična ali bočna vlečna sila (na eni strani je močnejša), povzroča bočno obremenitev, ki upogiba notranja rebra; nihanje hitrosti vleka (izmenično hitro in počasi) spremeni raztezek reber.
2. Neusklajenost med hitrostjo iztiskanja in vlečenja: Prevelika hitrost vlečenja razteza in stanjša rebra, povzroča natezno notranjo napetost, ki povzroči odboj in upogib ob sprostitvi; nezadostna hitrost stisne rebra, kar vodi do izbočenja in deformacije.
3. Nestabilno vrtenje vijaka in nihanje tlaka taline: Pulzirajoča razelektritev povzroča občasne spremembe v debelini rebra, kar ima za posledico valovito ukrivljenost.
4. Nepravilna zračna reža med šobo matrice in oblikovalnim tulcem: Prevelika reža omogoča prosto raztezanje staljenega materiala, ki je nagnjen k odstopanju; nezadostna reža tvega trčenje materiala z matrico.
rešitev
1. Kalibrirajte traktor: Zagotovite enakomerno napetost jermena na obeh straneh, preverite obrabo in preverite stabilnost vlečne hitrosti.
2. Uravnotežite hitrost iztiskanja in vlečenja: zmanjšajte stopnjo raztezanja reber; za leseno-plastične profile ohranite najnižjo možno stopnjo raztezanja, da zmanjšate notranjo napetost.
3. Stabilizirajte sistemski tlak: Preverite, ali so filtrirne rešetke zamašene, in zagotovite pravilno konfiguracijo za zmanjšanje nihanja tlaka.
4. Ohranite zračno režo 10–20 mm, da preprečite stranski premik, preden profil vstopi v oblikovalni tulec.
5、Končni odboj (ojačitvene palice se po ohlajanju postopoma deformirajo)
Vzrok: Preostala notranja napetost, neustrezen gradient hlajenja, prehitro ohlajanje površine, neprekinjeno notranje krčenje in posledična deformacija reber.
Protiukrepi: razširite rezervoar za hladilno vodo in vključite naknadno hlajenje; regulirajte hladilni gradient od visokega do nizkega, da preprečite nenadne padce temperature; ustrezno zmanjšajte razmerje vlečenja.
Povezane novice
- Koliko kalupov je potrebnih za en komplet okvirjev vrat?
- Integriran dovajalni sistem proti premostitvi za iztiskanje reciklirane plastike
- Proizvodna linija za mikroporozne pronicajoče cevi iz gumijaste pene Yongte je bila uspešno naročena za indijskega naročnika
- Prednosti gumijastih namakalnih cevi v primerjavi s tradicionalnimi namakalnimi cevmi
- Ali lahko Yongte dobavi projektno storitev na ključ za obrat WPC talnih oblog?
- 200 x 50 mm stroj za les iz reciklirane trdne plastike je bil uspešno preizkušen
Pusti mi sporočilo
novi izdelki


Novice Priporočila